
 EN
Як автоматизація підвищує ефективність виробництва садової техніки?
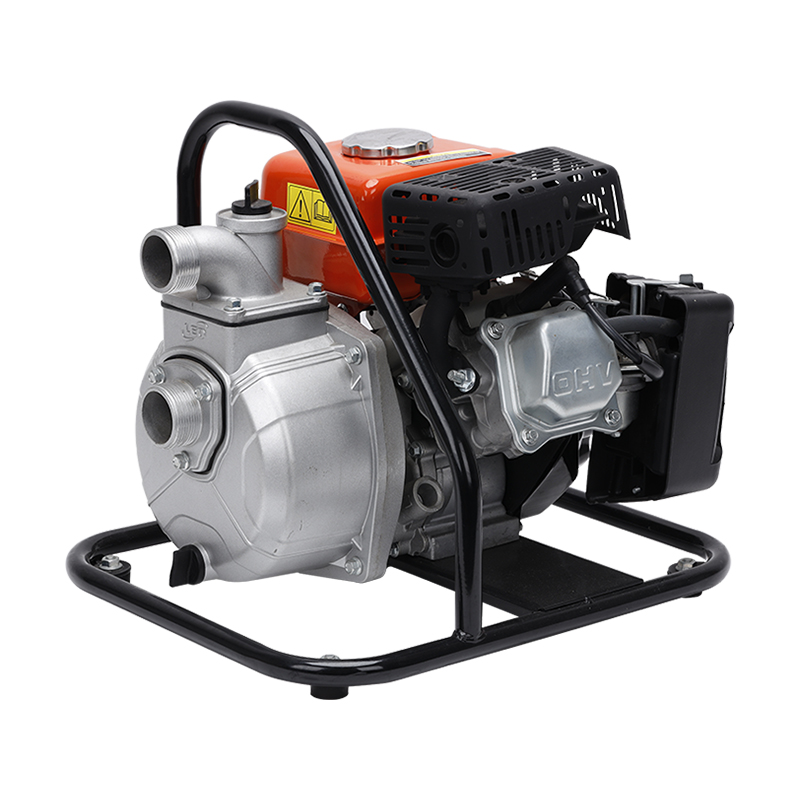
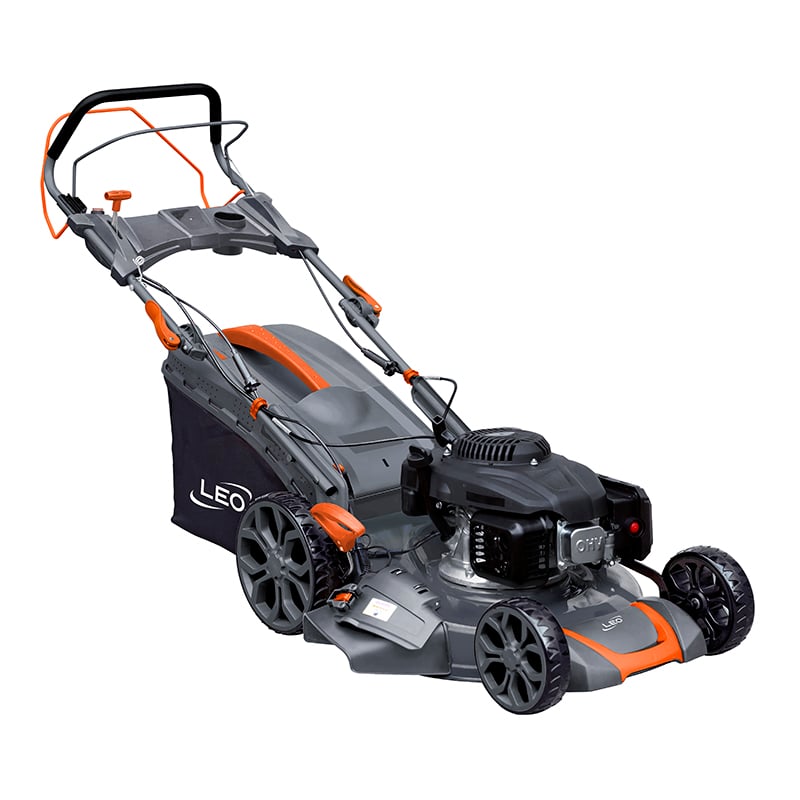
Для виробник садової техніки , автоматизація — це не просто заміна ручної праці машинами. Це спосіб полегшити контроль над виробничою лінією, коли кількість варіантів продукції, сезонний попит, постачання компонентів та вимоги до якості змінюються одночасно. Газонокосарки, самохідні газонокосарки, культиватори, шредери, мульчатори та водяні насоси поєднують металеві деталі, силові системи, елементи безпеки та етапи упаковки. Пропущена операція кріплення або незареєстрований огляд можуть призвести до додаткової роботи значно після того, як одиниця залишила робоче місце, де виникла проблема.
При масштабних закупівлях садового обладнання покупці зазвичай звертають увагу не лише на ціну за одиницю. Вони хочуть зрозуміти, чи здатен завод забезпечувати стабільне виробництво, керувати змінами, документувати огляди та підтримувати організований потік від компонентів до відправлення. Добре спланована системою автоматизації допомагає виробнику садової техніки зробити ці елементи керування видимими. Практична мета полягає не в автоматизації кожної задачі; мета — автоматизувати повторювані, критичні для безпеки та чутливі до даних завдання, залишаючи кваліфікованих працівників сфокусованими на прийнятті рішень, налаштуванні, усуненні несправностей та покращенні процесів.
Що означає автоматизація на виробничій лінії садової техніки?
Автоматизація на підприємстві може охоплювати кілька пов’язаних дій: ідентифікацію матеріалів, подачу компонентів, закріплення, пресування, перевірку моменту затягування, функціональні випробування, інспектування, упаковку та збір виробничих даних. Оптимальний набір залежить від родини продуктів. Наприклад, компактний газонокосарик може вимагати повторюваних операцій збирання корпусу та ручок, тоді як самохідна машина може потребувати додатково складнішого маршрутизаційного процесу, електричних перевірок та функціональних випробувань наприкінці лінії.
Поширена думка полягає в тому, що швидша машина автоматично створює швидший завод. Насправді лінія виробництва покращується лише тоді, коли постачання з попередніх етапів, інструкції щодо виконання робіт, процес переналагодження та контролю якості здатні йти в ногу з нею. Якщо автоматизована станція чекає неправильну деталь або повертає браковані вироби назад у головний потік без чітко визначеного маршруту, вузьке місце просто змінює своє розташування. Саме тому ефективність виробництва починається з картографування процесів до вибору обладнання.
1. Стандартизовані робочі процедури зменшують варіації ще до фінальної збірки
Автоматизація є найкориснішою, коли завдання має чітко визначену послідовність і вимірюваний результат. Наприклад, на станції кріплення програмований інструмент може підтвердити, що правильна операція виконана в межах заданого діапазону параметрів. На станції пресування контролер може порівняти прикладене зусилля та хід з затвердженим діапазоном. Такі перевірки не скасовують потребу в операторах; вони надають операторам чіткіші сигнали про те, що виріб потребує уваги.
Для виробника садової техніки, що працює з різними моделями, стандартизація робочих процесів також сприяє більш чистим змінам моделей. Цифрові інструкції з виконання робіт, ідентифікація за штрих-кодом або серійним номером та рецепти, спеціальні для кожної робочої станції, допомагають лінії відображати правильну послідовність для одиниці, що виготовляється. Це особливо корисно, коли замовлення від OEM або під приватною торговою маркою змінює компонент, етикетку, упаковку або конфігурацію. виробнича лінія стає простіше перевіряти, оскільки процес чітко визначений, а не запам’ятовується по-різному від зміни до зміни.
2. Автоматизоване переміщення матеріалів забезпечує стабільніший потік
Збірка садової техніки включає габаритні рами, платформи, двигуни або електродвигуни, колеса, системи керування, кріплення та матеріали для упаковки. Ручне переміщення цих деталей може залишатися доцільним у гнучких робочих зонах із низьким обсягом виробництва. Однак багаторазове переміщення між фіксованими робочими місцями може забирати час і призводити до варіацій у процесі обробки. Конвеєри, візки, підйомні пристрої, направляючі пристосування та прості системи «pick-to-light» можуть скоротити зайве переміщення й забезпечити надходження компонентів у правильній послідовності.
Так, отже, важливим є не питання про те, чи слід автоматизувати кожне переміщення. Ключове питання — чи повторюване переміщення перериває роботу, спричиняє ергономічне навантаження або ускладнює підтримку потрібної послідовності. Поетапний підхід зазвичай починається з найбільш обмежених передач деталей, а подальше розширення виконується лише після того, як команда зможе оцінити вплив на час очікування, обсяг незавершеного виробництва та кількість переделок.
3. Контроль якості під час виробництва виявляє проблеми раніше
Ручна перевірка в кінці збірки може виявити проблему, але не обов’язково покаже, на якому етапі виникла відхилення. Автоматизована система може фіксувати інформацію про процес у момент виконання завдання. Візуальні перевірки можуть підтвердити наявність компонента або його орієнтацію. Станції на основі датчиків можуть підтвердити виконання певної дії. Обладнання для функціонального тестування може зафіксувати, чи реагує готовий виріб так, як передбачено, перш ніж він надійде на етап упаковки.
Це має значення для садової техніки виробництво оскільки дефекти можуть виникнути на кількох етапах. Якщо виріб не проходить тестування в кінці лінії, команді, що займається ремонтом, потрібен практичний шлях до ймовірної причини, а не загальний пошук по всьому процесу збірки. Мета — локалізація проблеми та вивчення її причин, а не лише отримання результату «прийнято/відхилено». Процес перевірки перед відправленням залишається корисним, однак ранні перевірки можуть зменшити обсяг сортування на пізніх етапах.
4. Трейсабіліті робить виробничі дані корисними
Слідкуваність пов’язує машину або партію з партією компонентів, робочими станціями збирання, параметрами процесу та результатами інспекції. У технологічному робочому процесі підключеного заводу серійний номер або виробнича мітка може стати зв’язком між фізичним виробом та його записом. Якщо проблема виникає під час остаточної інспекції або після відправлення, команда з якості може проаналізувати історію виготовлення пошкоджених одиниць і вирішити, чи потрібен обмежений аналіз.
Для покупців, що оцінюють виробника садової техніки, слідкуваність також є ознакою того, що постачальник здатний обговорювати якість на основі даних. Вона сприяє більш чітким розмовам щодо коригувальних дій, змін компонентів та стану інспекції. Цінність полягає у використанні даних: визначте, хто перевіряє винятки, як виявляють повторну обробку та як повторювані сигнали призводять до змін у процесі. Збирання більше даних, ніж команда здатна опрацювати, лише створює додатковий адміністративний шум.
5. Тестування наприкінці лінії захищає остаточну передачу
Тестування в кінці лінії — це перевірка на виробничій лінії готовності зібраного продукту до наступного етапу. Зміст тестування залежить від моделі та джерела живлення, але принцип залишається незмінним: використовувати узгоджений план тестування, ідентифікувати одиницю, фіксувати результат і направляти одиниці з невдалим результатом на контрольований процес доробки. Автоматизація може забезпечити повторюваність цих процедур і допомогти підприємству керувати кількома моделями, якщо пристосування та рецепти тестування організовано ретельно.
Однак остаточне тестування не слід сприймати як заміну контролю процесів на попередніх етапах. Одиниця, що потрапляє на стенд тестування з повторюваною помилкою збирання, вже витратила матеріали й трудові ресурси. Більш стійким підходом є поєднання остаточної верифікації з раннім контролем на тих етапах, де найвищий ризик виникнення відхилень.
Як виробнику слід пріоритезувати автоматизацію?
- Складіть карту поточного процесу. Запишіть тривалість циклів, точки очікування, цикли доробки, проблеми безпеки та інформацію, якої зараз бракує.
- Виберіть одне вимірне обмеження. Почніть із повторюваної проблеми якості, незручного перенесення, станції-«вузького місця» або слабкої точки відстежуваності замість широкомасштабної закупівлі технологій.
- Визначте план контролю. Уточніть, що саме має перевіряти ця станція, як вона реагує на збій, хто відповідає за реагування та які записи потрібно зберігати.
- Проведіть контрольований пілотний запуск. Порівняйте пілотний запуск із попереднім процесом, використовуючи той самий асортимент продукції, і проаналізуйте відгуки операторів разом із виробничими даними.
- Розгортаючи рішення, враховуйте його обслуговуваність. Навчіть техніків, задокументуйте кроки відновлення, регулярно оновлюйте інструкції щодо зміни налаштувань обладнання та підтвердьте наявність запасних частин і умов обслуговування.
Автоматизація потребує кваліфікованих фахівців і чіткого розподілу відповідальності
Проект заводської технології вважається успішним, коли він спрощує щоденні рішення для операторів, фахівців з контролю якості та керівників. Люди й надалі вирішують, як реагувати на аномальні результати, покращувати пристосування, схвалювати зміни в процесах та балансувати змінний асортимент замовлень. Автоматизація надає цим командам більш надійні сигнали й усуває частину повторюваних завдань, що ускладнюють виявлення цих сигналів.
Zhejiang Leo Garden Machinery Co., Ltd. спеціалізується на садовій техніці для застосування в садах, дворах та при утриманні доріг; до її асортименту входять газонокосарки, самохідні газонокосарки, шредери, мульчери, культиватори та водяні насоси. Для виробників і команд з закупівель наступне корисне запитання має бути конкретним: яка саме ділянка поточної виробничої лінії найбільше вигратиме від чіткіших робочих стандартів, ранньої перевірки або кращої відстежуваності? Починаючи з цього, автоматизація залишається пов’язаною з виробничною дисципліною, а не стає самоціллю.
 Гарячі новини