
 EN
Как автоматизация повышает эффективность производства садовой техники?
Для производитель садовой техники , автоматизация — это не просто замена ручного труда машинами. Это способ упростить контроль над производственной линией, когда одновременно меняются ассортимент изделий, сезонный спрос, поставки компонентов и требования к качеству. Газонокосилки, самоходные газонокосилки, культиваторы, измельчители, мульчеры и водяные насосы включают металлические детали, силовые системы, элементы безопасности и этапы упаковки. Пропущенная операция крепления или незарегистрированный контроль могут привести к переделке уже после того, как изделие покинуло станцию, где возникла проблема.
При закупке садового оборудования в крупных объёмах покупатели обычно обращают внимание не только на цену за единицу. Они хотят понять, способен ли завод обеспечивать стабильное производство, управлять изменениями, документировать проверки и поддерживать упорядоченный поток от компонентов до отгрузки. Тщательно спланированная система Автоматизации помогает производителю садовой техники сделать эти элементы управления видимыми. Практическая цель заключается не в автоматизации каждой задачи, а в автоматизации повторяющихся, критически важных для безопасности и требующих защиты данных задач, при этом высококвалифицированные специалисты остаются сосредоточенными на принятии решений, настройке, устранении неисправностей и улучшении процессов.
Что означает автоматизация на линии производства садовой техники?
Автоматизация на заводе может охватывать несколько взаимосвязанных операций: идентификацию материалов, подачу компонентов, крепление, прессование, проверку крутящего момента, функциональное тестирование, контроль качества, упаковку и сбор производственных данных. Оптимальный набор операций зависит от семейства изделий. Например, для компактного газонокосилки могут потребоваться воспроизводимые процессы сборки корпуса и рукоятки, тогда как для самоходной машины дополнительно необходимы более сложные маршрутизация, электрические проверки и функциональное тестирование на завершающем этапе линии.
Распространённое предположение заключается в том, что более быстрое оборудование автоматически обеспечивает более высокую производительность завода. На самом деле производственная линия становится эффективнее только тогда, когда поставки компонентов из смежных звеньев, инструкции по выполнению работ, процессы смены настроек и контроль качества способны поддерживать требуемый темп. Если автоматизированная станция ожидает неправильный компонент или направляет бракованные изделия обратно в основной поток без чётко определённого маршрута, узкое место просто перемещается в другое место. Именно поэтому повышение эффективности производства начинается с картографирования процессов до выбора оборудования.
1. Стандартизация трудовых операций снижает вариативность ещё до стадии окончательной сборки
Автоматизация наиболее эффективна, когда задача имеет чётко определённую последовательность действий и измеримый результат. Например, на станции крепёжных операций программируемый инструмент может подтвердить, что необходимая операция выполнена в пределах заданного диапазона параметров. На станции пресс-посадки контроллер может сравнить развиваемое усилие и ход перемещения с утверждёнными допустимыми значениями. Такие проверки не отменяют необходимости в операторах; они лишь предоставляют операторам более чёткий сигнал о необходимости вмешательства при обнаружении отклонений.
Для производителя садовой техники, выпускающего различные модели, стандартизация работ также способствует более чистой смене моделей. Цифровые инструкции по выполнению работ, идентификация по штрих-коду или серийному номеру, а также рецепты, специфичные для каждой рабочей станции, помогают линии обеспечить правильную последовательность сборки конкретного изделия. Это особенно полезно в тех случаях, когда заказ OEM или под собственной торговой маркой требует замены компонента, этикетки, упаковки или конфигурации. линия производства аудит становится проще, поскольку процесс чётко определён, а не запоминается по-разному на каждой смене.
2. Автоматизированная транспортировка материалов обеспечивает более стабильный поток
Сборка садовой техники включает громоздкие рамы, деки, двигатели или электродвигатели, колёса, органы управления, крепёжные элементы и упаковочные материалы. Ручная транспортировка этих компонентов может оставаться целесообразной в гибких рабочих ячейках с низким объёмом выпуска. Однако многократное перемещение между фиксированными станциями отнимает время и создаёт вариации при манипуляциях. Конвейеры, тележки, подъёмные устройства, направляющие приспособления и простые системы «выбери-свет» позволяют сократить излишние перемещения и обеспечить поступление деталей в нужной последовательности.
Верно. Таким образом, важнейший вопрос заключается не в том, следует ли автоматизировать каждое перемещение. Ключевым является вопрос, вызывает ли перемещение повторные перерывы в работе, приводит ли к эргономическим нагрузкам или затрудняет соблюдение последовательности операций. Поэтапный подход обычно начинается с наиболее проблемных передач между операциями, а расширение внедрения осуществляется только после того, как команда сможет измерить влияние на время ожидания, количество незавершённого производства и объём переделок.
3. Контроль качества в ходе процесса выявляет проблемы на более ранних этапах
Ручной осмотр в конце сборки может выявить проблему, однако он не всегда позволяет определить, на каком этапе в процесс сборки попала вариация. Автоматизированная система может фиксировать информацию о процессе в тот момент, когда выполняется конкретная операция. Визуальные проверки могут подтвердить наличие компонента или его ориентацию. Станции на основе датчиков могут подтвердить завершённость операции. Испытательное оборудование функционального контроля может зафиксировать, соответствует ли готовое изделие заданным параметрам до перехода к упаковке.
Это особенно важно для садовой техники производство поскольку дефекты могут возникнуть на нескольких этапах производства. Если изделие не проходит итоговую проверку на линии, ремонтной бригаде необходим чёткий и практичный путь к наиболее вероятной причине отказа, а не обширный поиск по всей цепочке сборки. Цель — локализация проблемы и извлечение уроков, а не просто получение результата «прошло/не прошло». Процедура предотгрузочного осмотра остаётся полезной, однако более ранние проверки позволяют сократить объём сортировки на поздних стадиях.
4. Трассируемость делает производственные данные полезными
Система прослеживаемости связывает станок или партию с номером партии компонентов, рабочими местами сборки, параметрами технологических процессов и результатами контроля. В рамках технологического рабочего процесса на заводе с подключёнными системами серийный номер или производственная этикетка может стать связующим звеном между физическим изделием и его цифровой записью. Если проблема выявляется на этапе окончательного контроля или после отгрузки, команда по качеству может проанализировать историю сборки затронутых изделий и принять решение о необходимости локализованного анализа.
Для покупателей, оценивающих производителя садовой техники, наличие системы прослеживаемости также свидетельствует о том, что поставщик способен вести обсуждение вопросов качества, опираясь на объективные данные. Это способствует более чёткому взаимодействию при согласовании корректирующих действий, изменений компонентов и статуса контроля. Ценность заключается в практическом использовании данных: необходимо чётко определить, кто анализирует отклонения, как выявляются изделия, требующие доработки, и как повторяющиеся сигналы приводят к изменениям в технологических процессах. Сбор данных в объёме, превышающем возможности команды по их оперативной обработке, лишь создаёт избыточную административную нагрузку.
5. Тестирование на завершающем этапе производства обеспечивает надёжную передачу готового изделия
Проверка в конце линии — это проверка на производственной линии готовности собранного изделия к следующему этапу. Содержание испытаний зависит от модели и источника питания, однако принцип остаётся неизменным: использовать согласованный план испытаний, идентифицировать изделие, зафиксировать результат и направлять изделия с неудовлетворительными результатами по контролируемому пути доработки. Автоматизация позволяет стандартизировать эти процедуры и помогает заводу управлять несколькими моделями при тщательной организации приспособлений и рецептов испытаний.
Однако окончательные испытания не следует рассматривать как замену контролю процессов на предыдущих стадиях. Изделие, достигшее стенда испытаний с повторяющейся ошибкой сборки, уже потребовало расхода материалов и трудозатрат. Более устойчивый подход заключается в сочетании финальной верификации с ранним контролем на тех этапах, где риск отклонений наиболее высок.
Каким образом производителю следует определять приоритеты автоматизации?
- Составьте карту текущего процесса. Зарегистрируйте цикловые времена, точки ожидания, циклы доработки, вопросы безопасности и информацию, которая в настоящее время отсутствует.
- Выберите одно измеримое ограничение. Начните с повторяющегося нарушения качества, неудобной передачи, узкого места на станции или слабой прослеживаемости, а не с широкомасштабной закупки технологий.
- Определите план контроля. Уточните, что именно должна проверять станция, как она реагирует на сбой, за кем закреплена ответственность за реакцию и какие записи необходимо сохранять.
- Проведите контролируемый пилотный запуск. Сравните пилотный проект с предыдущим процессом, используя тот же ассортимент продукции, и проанализируйте отзывы операторов вместе с производственными данными.
- Масштабируйте с учётом удобства технического обслуживания. Обучите техников, задокументируйте процедуры восстановления, регулярно обновляйте инструкции по переналадке и подтвердите наличие запасных частей и сервисных договорённостей для оборудования.
Автоматизация требует квалифицированных специалистов и чёткого распределения ответственности
Проект технологий завода считается успешным, если он упрощает повседневные решения для операторов, сотрудников отдела контроля качества и мастеров. Люди по-прежнему принимают решения о том, как реагировать на аномальные результаты, улучшать приспособления, утверждать изменения в технологических процессах и балансировать изменяющийся ассортимент заказов. Автоматизация предоставляет этим командам более надёжные сигналы и устраняет часть рутинной работы, которая затрудняет выявление этих сигналов.
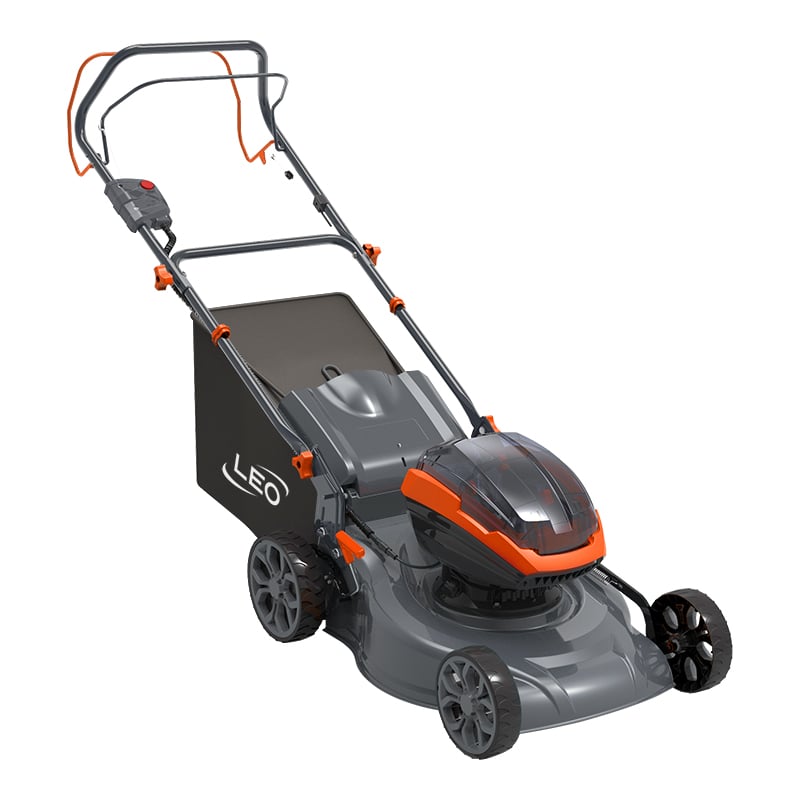
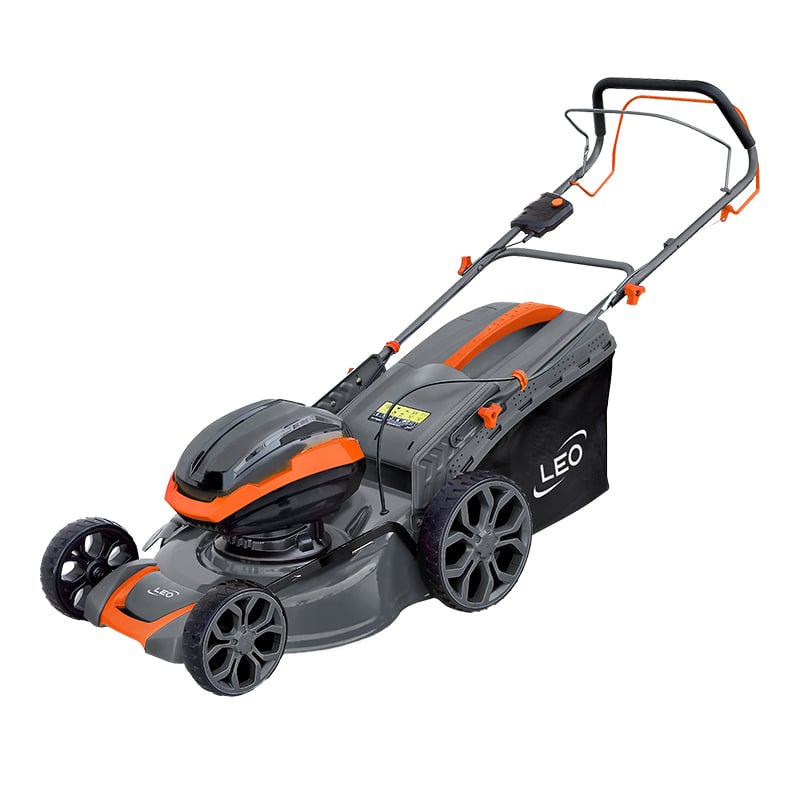
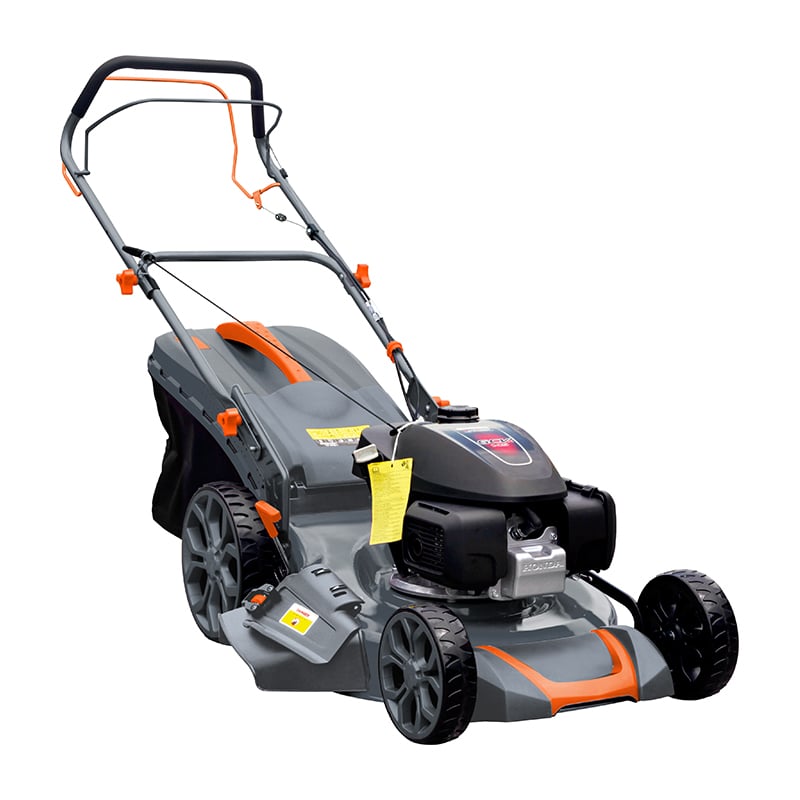
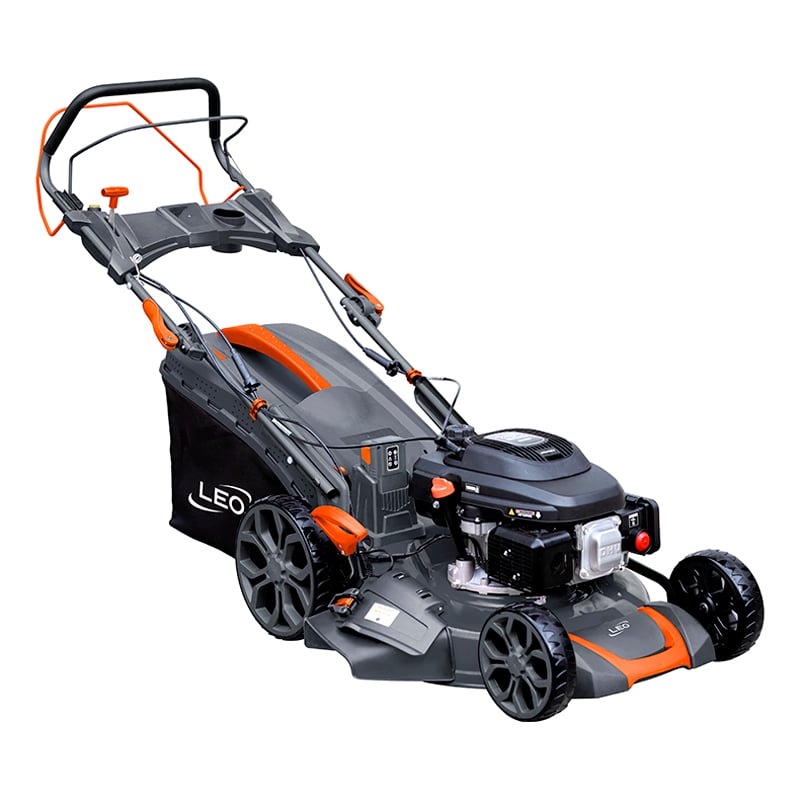
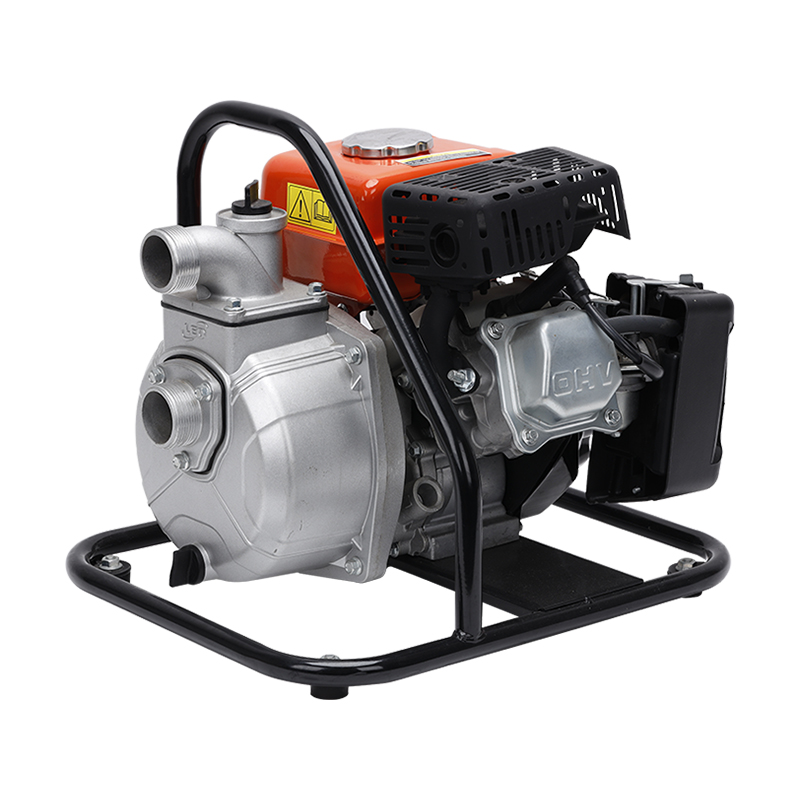
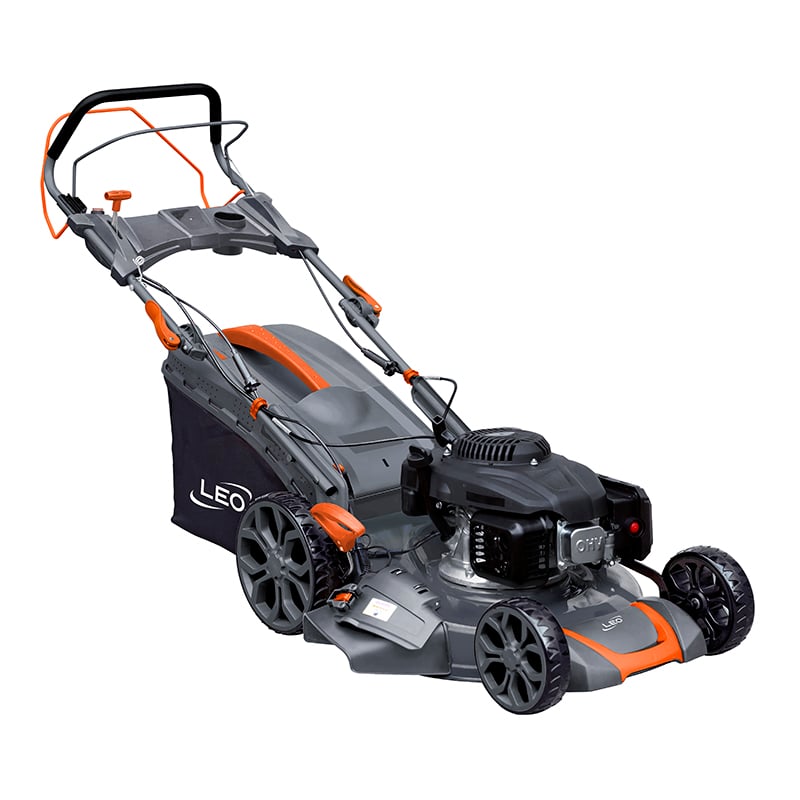
Zhejiang Leo Garden Machinery Co., Ltd. специализируется на садовой технике для применения в садах, дворах и дорожном обслуживании; её ассортимент включает газонокосилки, самоходные газонокосилки, измельчители, мульчеры, культиваторы и водяные насосы. Для производителей и команд по закупкам следующий полезный вопрос должен быть конкретным: какая часть текущей производственной линии получит наибольшую пользу от чётких стандартов выполнения работ, более ранней проверки или улучшенной прослеживаемости? Начав именно с этого, автоматизация остаётся связанной с дисциплиной производства, а не становится самоцелью.
 Горячие новости