
 EN
Jak automatyzacja poprawia wydajność produkcji maszyn ogrodniczych?
Dla producent sprzętu ogrodniczego , automatyzacja to nie tylko kwestia zastąpienia pracy ręcznej maszynami. To sposób na ułatwienie kontroli linii produkcyjnej, gdy jednoczesnie zmieniają się warianty produktów, popyt sezonowy, dostawy komponentów oraz oczekiwania dotyczące jakości. Kosiarki, kosiarki samobieżne, motocykliki, rozdrabniacze, mulczowniki i pompy wodne składają się z części metalowych, układów napędowych, elementów bezpieczeństwa oraz etapów pakowania. Pominięcie operacji dokręcania lub niezarejestrowane sprawdzenie mogą spowodować konieczność ponownej obróbki dopiero po opuszczeniu jednostką stanowiska, na którym powstał dany problem.
Przy zakupie sprzętu ogrodniczego w dużych ilościach nabywcy zazwyczaj biorą pod uwagę więcej niż tylko cenę jednostkową. Chcą wiedzieć, czy fabryka potrafi produkować w sposób spójny, zarządzać zmianami, dokumentować inspekcje oraz zapewniać uporządkowany przepływ od komponentów do wysyłki. Starannie zaplanowana system Automatyzacji pomaga producentowi sprzętu ogrodniczego uczynić te elementy sterowania widocznymi. Cel praktyczny nie polega na zautomatyzowaniu każdego zadania, lecz na zautomatyzowaniu powtarzalnych, krytycznych pod względem bezpieczeństwa oraz wrażliwych na dane zadań, pozostawiając przy tym wykwalifikowanych pracowników do podejmowania decyzji, konfigurowania procesów, rozwiązywania problemów i wprowadzania ulepszeń.
Co oznacza automatyzacja na linii produkcyjnej sprzętu ogrodniczego?
Automatyzacja fabryczna może obejmować kilka powiązanych czynności: identyfikację materiałów, zaopatrzenie w części, dokręcanie, wciskanie, weryfikację momentu obrotowego, testy funkcjonalne, inspekcję, pakowanie oraz zbieranie danych produkcyjnych. Odpowiedni dobór tych czynności zależy od rodziny produktów. Na przykład kompaktowy kosiarka może wymagać powtarzalnej montażu obudowy i uchwytów, podczas gdy kosiarka samobieżna może wymagać dodatkowo bardziej złożonego prowadzenia przewodów, kontroli elektrycznych oraz końcowych testów funkcjonalnych.
Powszechnie przyjmuje się, że szybsza maszyna automatycznie zapewnia szybszą fabrykę. W rzeczywistości linia produkcyjna poprawia się jedynie wtedy, gdy dostawy z wyższego szczebla, instrukcje pracy, proces zmiany konfiguracji oraz kontrole jakości są w stanie utrzymać odpowiedni rytm. Jeśli zautomatyzowana stacja czeka na niewłaściwy komponent lub przekazuje wadliwe jednostki z powrotem do głównego przepływu bez wyraźnie określonej ścieżki postępowania, zwężenie przepływu po prostu przenosi się w inne miejsce. Dlatego też efektywność produkcji zaczyna się od mapowania procesów przed doborem sprzętu.
1. Znormalizowana praca ogranicza zmienność jeszcze przed etapem montażu końcowego
Automatyzacja jest najbardziej użyteczna w przypadku zadań o ściśle określonej sekwencji i mierzalnym wyniku. Na przykład na stanowisku dokręcania zaprogramowane narzędzie może potwierdzić, że wykonano właściwą operację w ramach ustalonego zakresu ustawień. Na stanowisku wciskania kontroler może porównać wartość siły i przebiegu z dopuszczalnym zakresem. Te kontrole nie eliminują potrzeby obecności operatorów; zapewniają im jedynie bardziej wyraźny sygnał o konieczności interwencji w przypadku danej jednostki.
Dla producenta sprzętu ogrodniczego obsługującego różne modele znormalizowana praca wspiera również czystsze zmiany modeli. Cyfrowe instrukcje pracy, identyfikacja za pomocą kodów kreskowych lub numerów seryjnych oraz przepisy specyficzne dla poszczególnych stanowisk pozwalają linii produkcyjnej na prezentowanie właściwej kolejności montażu dla danego urządzenia. Jest to szczególnie przydatne w przypadku zamówień OEM lub własnych marek, które wymagają zmiany komponentu, etykiety, opakowania lub konfiguracji. linia produkcyjna audyt staje się łatwiejszy, ponieważ proces jest zdefiniowany, a nie zapamiętywany różnie w każdej zmianie.
2. Zautomatyzowane transportowanie materiałów wspiera bardziej stały przepływ
Zbieranie maszyn ogrodniczych obejmuje prace z gabarytowymi ramami, pokładami, silnikami lub silnikami elektrycznymi, kołami, urządzeniami sterującymi, elementami łączącymi oraz materiałami opakowaniowymi. Przenoszenie tych przedmiotów ręcznie może być nadal odpowiednie w elastycznych stacjach roboczych o niskiej wydajności. Jednak powtarzające się przemieszczanie między stałymi stanowiskami może pochłaniać czas i prowadzić do zmienności w obsłudze materiałów. Taśmy transportowe, wózki, urządzenia wspomagające podnoszenie, prowadzone uchwyty oraz proste systemy „pick-to-light” mogą ograniczyć niepotrzebne przemieszczanie się i zapewnić dostarczanie części w odpowiedniej kolejności.
Dobrze, więc kluczowe pytanie brzmi nie: czy każde przemieszczanie powinno zostać zautomatyzowane, lecz czy dane przemieszczanie powtarza się tak często, że zakłóca pracę, powoduje obciążenie ergonomiczne lub utrudnia zachowanie właściwej kolejności operacji. Etapowe podejście zwykle rozpoczyna się od najbardziej ograniczających przekazów materiałów, a następnie rozszerza się dopiero po tym, jak zespół będzie mógł zmierzyć wpływ na czas oczekiwania, ilość produktów w trakcie realizacji oraz konieczność poprawek.
3. Kontrole jakości w trakcie procesu pozwalają wcześniejsze wykrywanie usterek
Ręczna kontrola na końcu montażu może wykryć problem, ale nie zawsze ujawni, na którym etapie procesu wprowadzono odchylenie. System automatyzacji może rejestrować informacje o procesie w momencie wykonywania danej czynności. Kontrole wizyjne mogą potwierdzić obecność lub orientację komponentu. Stacje oparte na czujnikach mogą potwierdzić wykonanie określonego działania. Sprzęt do testów funkcjonalnych może zarejestrować, czy gotowy produkt reaguje zgodnie z oczekiwaniami przed przesłaniem go do pakowania.
Ma to znaczenie w maszynach ogrodniczych produkcja ponieważ wadliwe elementy mogą pojawić się na kilku etapach produkcji. Jeśli urządzenie nie przejdzie testu końcowego linii montażowej, zespół naprawczy potrzebuje praktycznej ścieżki powrotu do najprawdopodobniejszej przyczyny awarii, a nie szerokiego przeszukiwania całego procesu montażu. Celem jest zawężenie zakresu wystąpienia wady i uczenie się na podstawie danych, a nie tylko uzyskanie wyniku „zaliczone/niezaliczone”. Proces inspekcji przed wysyłką pozostaje wartościowy, jednak wcześniejsze kontrole mogą zmniejszyć ilość sortowania wymaganego na późniejszych etapach.
4. Śledzalność sprawia, że dane produkcyjne stają się użyteczne
Śledzimy pochodzenie maszyny lub partii, łącząc ją z numerem partii komponentów, stanowiskami montażu, ustawieniami procesu oraz wynikami kontroli jakości. W zintegrowanym przepływie pracy technologicznej w fabryce połączonej numer seryjny lub etykieta produkcyjna staje się mostem między jednostką fizyczną a jej danymi w systemie. Jeśli podczas końcowej kontroli jakości lub po wysyłce wystąpi problem, zespół ds. jakości może przeanalizować historię produkcji danej jednostki i zdecydować, czy konieczne jest ograniczone badanie.
Dla zakupujących oceniających producenta sprzętu ogrodniczego śledzimy pochodzenie jako wskaźnik zdolności dostawcy do prowadzenia rozmów o jakości na podstawie dowodów. Umożliwia to bardziej precyzyjne dyskusje dotyczące działań korygujących, zmian komponentów oraz statusu kontroli jakości. Kluczowa wartość tkwi w wykorzystaniu danych: należy określić, kto analizuje odstępstwa, jak identyfikowane są prace naprawcze oraz jak powtarzające się sygnały prowadzą do modyfikacji procesów. Zbieranie większej ilości danych niż zespół potrafi skutecznie wykorzystać, generuje jedynie dodatkowy bałagan administracyjny.
5. Testy końcowe chronią końcową fazę przekazania produktu
Testowanie na końcu linii produkcyjnej polega na sprawdzeniu, czy zmontowany produkt jest gotowy do przejścia do kolejnego etapu produkcji. Zawartość testu różni się w zależności od modelu i źródła zasilania, ale zasada pozostaje ta sama: stosowanie uzgodnionego planu testowego, identyfikacja jednostki, rejestrowanie wyniku oraz kierowanie jednostek niezgodnych na kontrolowaną ścieżkę poprawki. Automatyzacja może uczynić te procedury powtarzalnymi i wspomagać zakład produkcyjny w zarządzaniu wieloma modelami, pod warunkiem starannego organizowania uchwytów i receptur testowych.
Jednak ostateczne testowanie nie powinno być traktowane jako zastępstwo kontroli procesów na wcześniejszych etapach. Jednostka, która dociera do stanowiska testowego z powtarzającym się błędem montażu, już zużyła materiały i siłę roboczą. Trwałe rozwiązanie polega na połączeniu końcowej weryfikacji z wcześniejszymi kontrolami na tych etapach, które niosą najwyższe ryzyko wystąpienia odchyłek.
Jak producent powinien priorytetyzować automatyzację?
- Zmapuj obecny proces. Zarejestruj czasy cyklu, punkty oczekiwania, pętle poprawki, zagrożenia bezpieczeństwa oraz informacje, których obecnie brakuje.
- Wybierz jedno mierzalne ograniczenie. Zacznij od powtarzającej się ucieczki jakości, niewygodnego przeniesienia, wąskiego gardła na stanowisku lub słabego punktu śledzenia zamiast zakupu szerokiego rozwiązania technologicznego.
- Zdefiniuj plan kontroli. Określ, co stanowisko musi zweryfikować, jak radzi sobie z awarią, kto odpowiada za reakcję oraz jakie dokumenty należy zachować.
- Przeprowadź kontrolowany test. Porównaj test z poprzednim procesem przy użyciu tego samego asortymentu produktów i przeanalizuj opinie operatorów wraz z danymi produkcyjnymi.
- Rozszerzaj skalę z myślą o łatwości konserwacji. Szkol techników, udokumentuj kroki odzyskiwania, aktualizuj instrukcje zmiany konfiguracji oraz potwierdź dostępność części zamiennych i umów serwisowych dla sprzętu.
Automatyzacja wymaga wykwalifikowanych ludzi i jasnego podziału odpowiedzialności
Projekt technologii fabrycznej odnosi sukces, gdy ułatwia codzienne decyzje operatorom, pracownikom ds. jakości oraz przełożonym. Ludzie nadal decydują, jak reagować na nietypowe wyniki, udoskonalać uchwyty, zatwierdzać zmiany w procesach oraz balansować zmieniający się asortyment zamówień. Automatyzacja dostarcza tym zespołom bardziej wiarygodnych sygnałów i eliminuje część powtarzającej się pracy, która utrudnia dostrzeganie tych sygnałów.
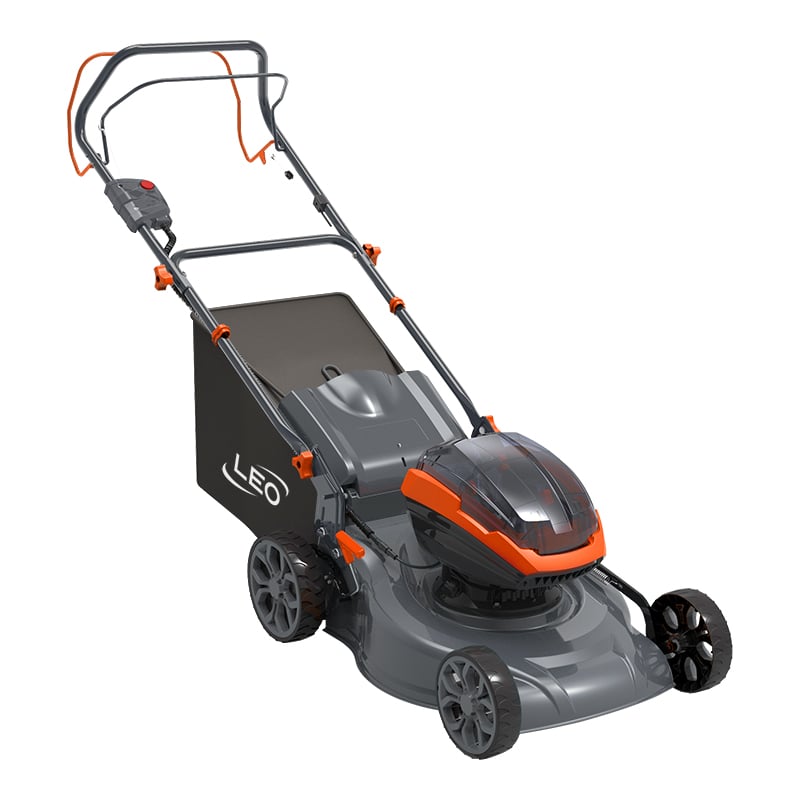
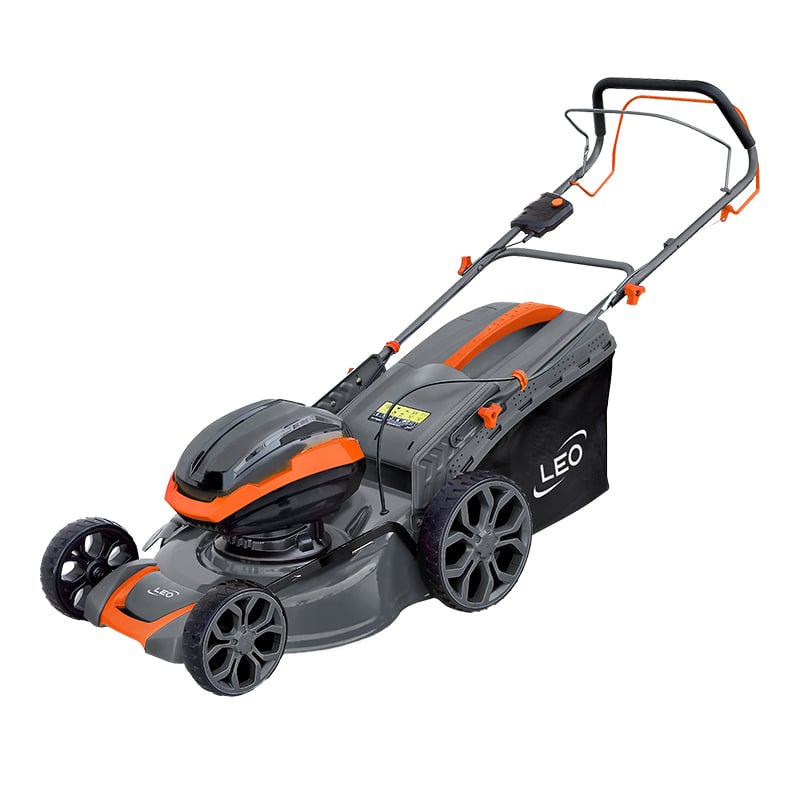
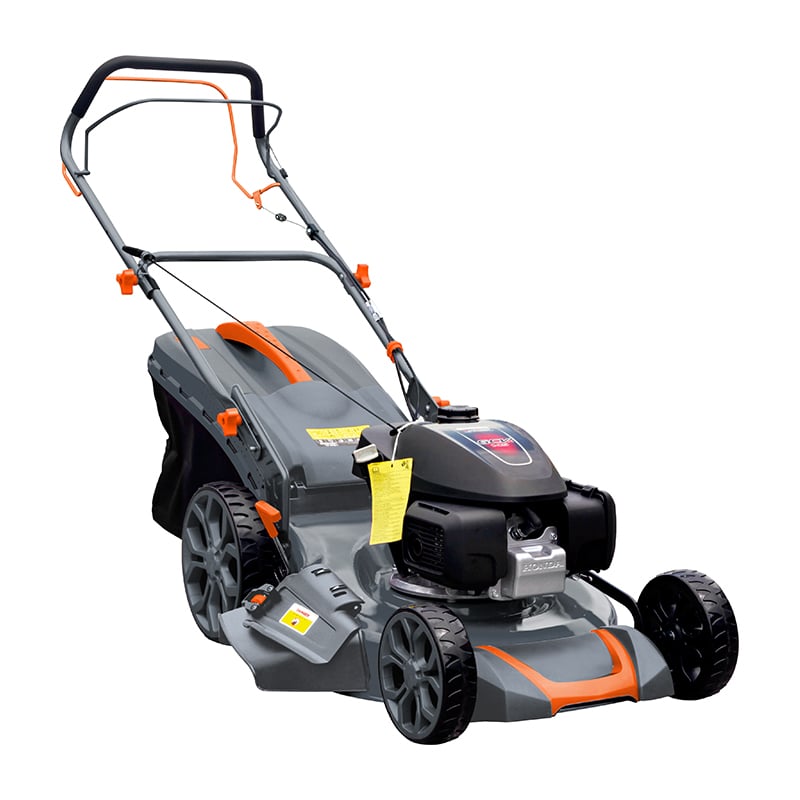
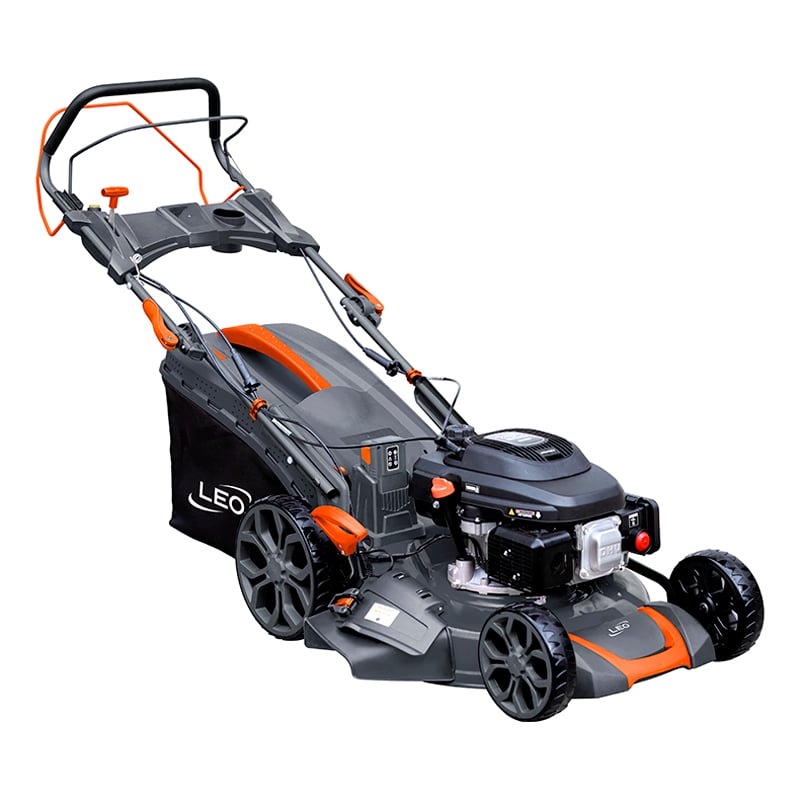
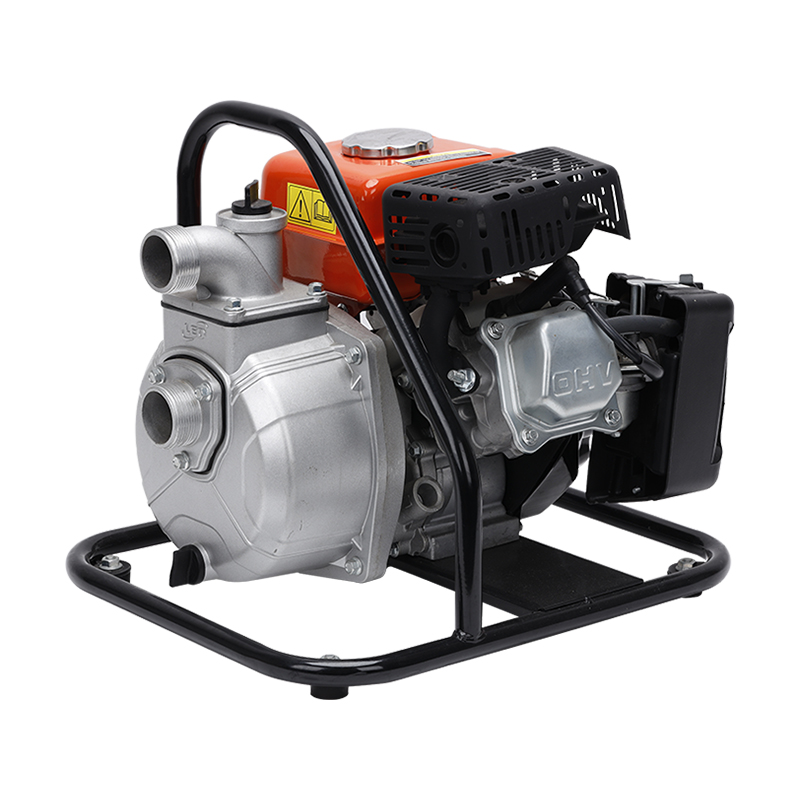
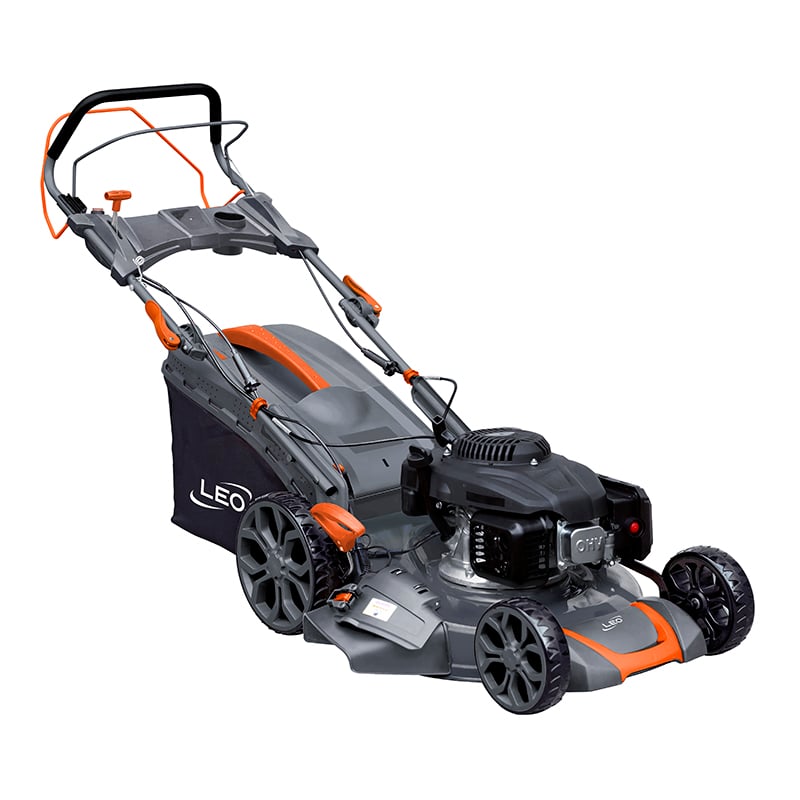
Zhejiang Leo Garden Machinery Co., Ltd. specjalizuje się w maszynach ogrodniczych przeznaczonych do obsługi ogrodów, podwórek oraz utrzymania dróg; jej kategorie produktów obejmują kosiarki, kosiarki samobieżne, rozdrabniacze, mulczownice, kultywatory oraz pompy wodne. Dla producentów i zespołów ds. zakupów kolejnym użytecznym pytaniem jest konkretne pytanie: który fragment obecnej linii produkcyjnej najbardziej skorzystałby na jaśniejszych standardach wykonywania pracy, wcześniejszej weryfikacji lub lepszej śledzalności? Rozpoczęcie od tego punktu zapewnia, że automatyzacja pozostaje powiązana z dyscypliną produkcyjną, a nie staje się celem samym w sobie.
 Gorące wiadomości