
 EN
Hvordan automatisering forbedrer produksjonseffektiviteten for hageutstyr?
For en produsent av hageutstyr automasjon handler ikke bare om å erstatte manuelt arbeid med maskiner. Det er en måte å gjøre produksjonslinjen enklere å styre på når produktvarianter, sesongbetonert etterspørsel, komponentforsyning og kvalitetskrav alle endrer seg samtidig. Gressklippere, sitteklippere, jordfræser, hakkemaskiner, kompostmaskiner og vannpumper kombinerer metallkomponenter, kraftsystemer, sikkerhetskomponenter og emballeringssteg. En utelatt festing eller en ikke-dokumentert inspeksjon kan føre til etterarbeid lang tid etter at enheten forlot stasjonen der problemet oppsto.
Når kjøpere innkjøper hageutstyr i stor skala, ser de vanligvis bort fra enhetsprisen. De vil vite om en fabrikk kan produsere konsekvent, håndtere endringer, dokumentere inspeksjoner og støtte en ordnet strøm fra komponenter til forsendelse. En godt planlagt automatiseringssystem hjelper en produsent av hagedyrkingsutstyr med å gjøre disse kontrollene synlige. Det praktiske målet er ikke å automatisere alle oppgaver; det er å automatisere gjentakende, sikkerhetskritiske og datatunge oppgaver, mens dyktige mennesker beholder fokuset på vurdering, innstilling, feilsøking og forbedring.
Hva betyr automatisering på en produksjonslinje for hagedyrkingsutstyr?
Fabrikksautomatisering kan omfatte flere sammenkoblede aktiviteter: materialeidentifisering, deltilførsel, festing, pressning, dreiemomentverifikasjon, funksjonell testing, inspeksjon, pakking og innsamling av produksjonsdata. Den rette blandingen avhenger av produktfamilien. En kompakt plenklypper krever for eksempel gjentakbar montering av plattform og håndtak, mens en selvkjørende maskin kan kreve mer kompleks ruting, elektriske sjekker og funksjonell test ved linjens slutt.
Den vanlige antakelsen er at en raskere maskin automatisk skaper en raskere fabrikk. I virkeligheten forbedres en produksjonslinje bare når forsyningsstrømmen fra tidligere trinn, arbeidsinstruksjonene, bytteprosessen og kvalitetskontrollene kan følge med. Hvis en automatisert stasjon venter på en feil komponent eller sender feiltilfeller tilbake i hovedstrømmen uten en tydelig rute, endrer bottlenecks bare plassering. Derfor starter produksjonseffektivitet med prosesskartlegging før utstyrsvalg.
1. Standardisert arbeid reduserer variasjon før den når sluttmontasjen
Automatisering er mest nyttig når oppgaven har en definert sekvens og et målbart resultat. Ved en festestasjon, for eksempel, kan et programmert verktøy bekrefte at den riktige operasjonen fant sted innenfor den avsatte innstillingsspannet. Ved en presseinnpassingsstasjon kan en kontroller sammenligne kraft og bevegelse med et godkjent intervall. Disse kontrollene fjerner ikke behovet for operatører; de gir operatørene et tydeligere signal når en enhet trenger oppmerksomhet.
For en produsent av hageutstyr som håndterer ulike modeller, støtter standardisert arbeid også renere modellbytter. Digitale arbeidsinstruksjoner, strekkode- eller serienummeridentifisering og stasjonsbestemte oppskrifter kan hjelpe linja med å vise riktig sekvens for den enheten som bygges. Dette er spesielt nyttig der en OEM- eller private-label-bestilling endrer en komponent, et merke, en pakning eller en konfigurasjon. Den produksjonslinje blir lettere å revidere fordi prosessen er definert i stedet for husket på ulik måte fra vakt til vakt.
2. Automatisert materialehåndtering støtter en jevnere strøm
Montering av hageutstyr innebär stora rammer, dekk, motorer eller elmotorer, hjul, kontrollsystem, festemidler og emballasjematerialer. Å flytte disse varene manuelt kan fortsatt være passende i fleksible arbeidsceller med lav produksjonsvolum. Gjentatte flyttinger mellom faste stasjoner kan imidlertid ta tid og føre til variasjon i håndtering. Transportbånd, vogner, løftehjelpemidler, veiledede fester og enkle pick-to-light-systemer kan redusere unødvendig bevegelse og sikre at deler kommer frem i riktig rekkefølge.
Riktig, så det viktige spørsmålet er ikke om hver enkelt bevegelse bør automatiseres. Det handler om om en bevegelse gjentas slik at den forstyrrer arbeidet, forårsaker ergonomisk belastning eller gjør det vanskelig å opprettholde rekkefølgen. En trinnvis tilnærming starter ofte med de mest begrensede overføringene og utvides deretter bare etter at teamet kan måle effekten på ventetid, arbeid i vente og gjenarbeid.
3. Kvalitetskontroller under prosessen oppdager problemer tidligere
Manuell inspeksjon ved slutten av monteringen kan avdekke et problem, men den avslører kanskje ikke hvor variasjonen kom inn i byggeprosessen. Et automatiseringssystem kan registrere prosessinformasjon akkurat idet en oppgave utføres. Visjonskontroller kan bekrefte om en komponent er til stede eller dens orientering. Stasjoner basert på sensorer kan bekrefte at en handling er fullført. Funksjonelle testutstyr kan registrere om en ferdig enhet reagerer som forventet før den går videre til pakking.
Dette er viktig for hageutstyr produksjon fordi feil kan oppstå i flere trinn. Hvis en enhet ikke består en sluttlinjetest, må reparasjonslaget ha en praktisk vei tilbake til den mest sannsynlige årsaken, i stedet for en bred gjennomgang av hele byggeprosessen. Målet er begrensning og læring, ikke bare et ja/nei-resultat. En inspeksjonsprosess før sending forblir verdifull, men tidligere kontroller kan redusere mengden sortering som kreves på et senere stadium.
4. Sporbarhet gjør produksjonsdata nyttig
Sporbarhet knytter en maskin eller et parti til lot-nummeret for komponentene, monteringsstasjonene, prosessinnstillingene og inspeksjonsresultatene. I en teknologiarbeidsflyt for en tilkoblet fabrikk kan et serienummer eller et produksjonsetikett bli lenken mellom den fysiske enheten og dens registrerte data. Dersom det oppstår et problem under endelig inspeksjon eller etter utlevering, kan kvalitetsgruppen gjennomgå byggehistorikken for de berørte enhetene og vurdere om en begrenset gjennomgang er nødvendig.
For kjøpere som vurderer en produsent av hageutstyr er sporbarhet også et tegn på at leverandøren kan diskutere kvalitet med dokumentert støtte. Den kan støtte tydeligere samtaler om korrigerende tiltak, endringer av komponenter og inspeksjonsstatus. Verdien ligger i bruken av dataene: definer hvem som vurderer unntak, hvordan omproduksjon identifiseres og hvordan gjentatte signaler fører til endringer i prosessen. Å samle inn mer data enn teamet kan handle på, legger bare til administrativ støy.
5. Test ved linjeslutt beskytter den endelige overleveringen
Sluttpunktstesting er der produksjonslinja sjekker om det monterte produktet er klart for neste trinn. Innholdet i testen varierer etter modell og energikilde, men prinsippet er konsekvent: bruke en avtalt testplan, identifisere enheten, registrere resultatet og sende enheter som ikke består testen til en kontrollert ommonteringsprosess. Automatisering kan gjøre disse rutinene gjentagelige og kan hjelpe en fabrikk med å håndtere flere modeller når fester og testprosedyrer er nøye organisert.
Slutttesting bør imidlertid ikke betraktes som et erstatningsmiddel for prosesskontroll tidligere i verdikjeden. En enhet som når teststasjonen med en gjentatt monteringsfeil har allerede forbrukt materialer og arbeidskraft. Den mer bærekraftige tilnærmingen er å kombinere sluttverifikasjon med tidligere kontroller på de trinnene som innebär høyest risiko for variasjon.
Hvordan skal en produsent prioritere automatisering?
- Kartlegg den nåværende prosessen. Registrer syklustider, ventepunkter, ommonteringsløkker, sikkerhetsrelaterte bekymringer og informasjon som mangler i dag.
- Velg én målbar begrensning. Start med en gjentatt kvalitetsunngåelse, en klumpete overføring, en flaskehalsstasjon eller et svakt sporbarhetspunkt i stedet for en bred teknologikjøp.
- Definer kontrollplanen. Angi hva stasjonen må verifisere, hvordan den håndterer en feil, hvem som eier responsen og hvilke dokumenter som må oppbevares.
- Kjør en kontrollert prøve. Sammenlikn prøven med den tidligere prosessen ved å bruke samme produktblanding, og vurder operatørforslagene sammen med produksjonsdata.
- Utvid skalaen med vedlikeholdbarhet i tankene. Tren teknikere, dokumenter gjenopprettingsprosedyrer, hold bytteinstruksjonene oppdaterte og bekreft reservedels- og serviceavtaler for utstyret.
Automatisering krever kompetente mennesker og tydelig eierskap
Et fabriksteknologiprosjekt lykkes når det forenkler daglige beslutninger for operatører, kvalitetspersonell og tilsynsførende. Folk tar fortsatt beslutninger om hvordan de skal reagere på unormale resultater, forbedre faste utstyrskonfigurasjoner, godkjenne prosessendringer og balansere en skiftende ordremiks. Automatisering gir disse teamene mer pålitelige signaler og fjerner noe av den gjentatte arbeidsoppgaven som gjør signalene vanskeligere å oppdage.
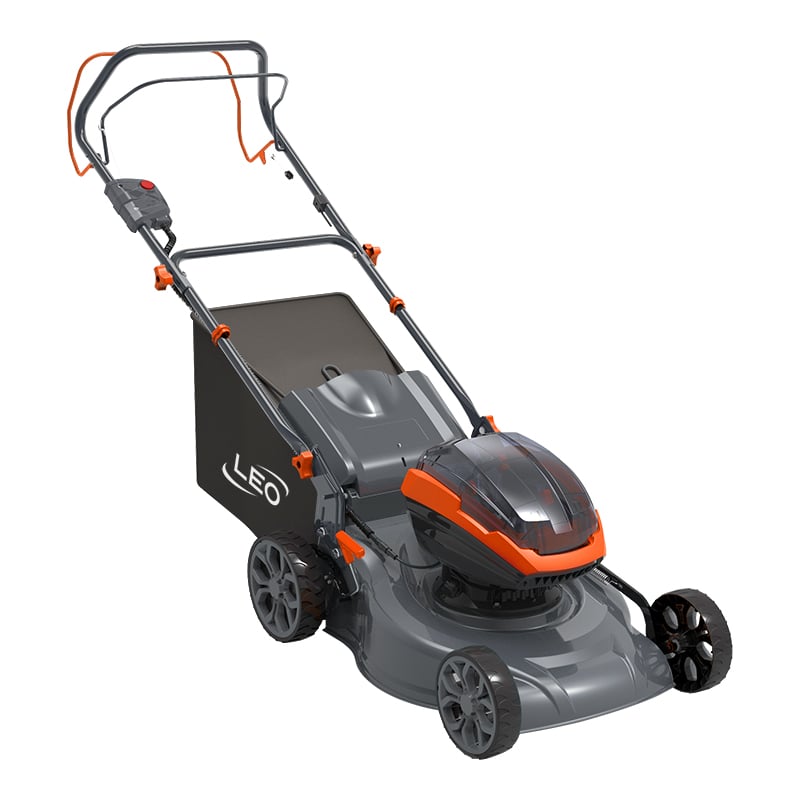
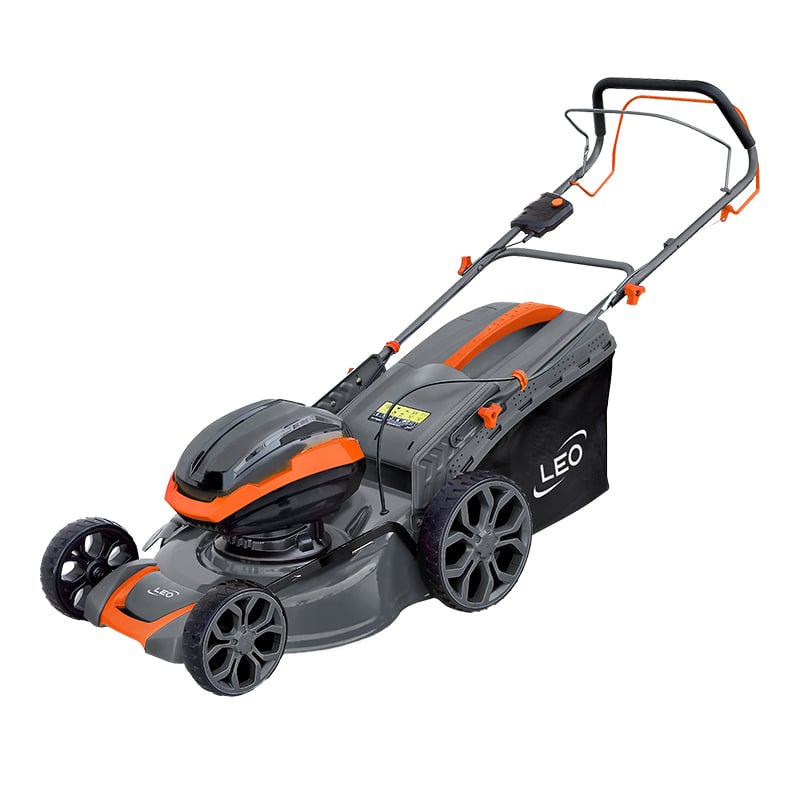
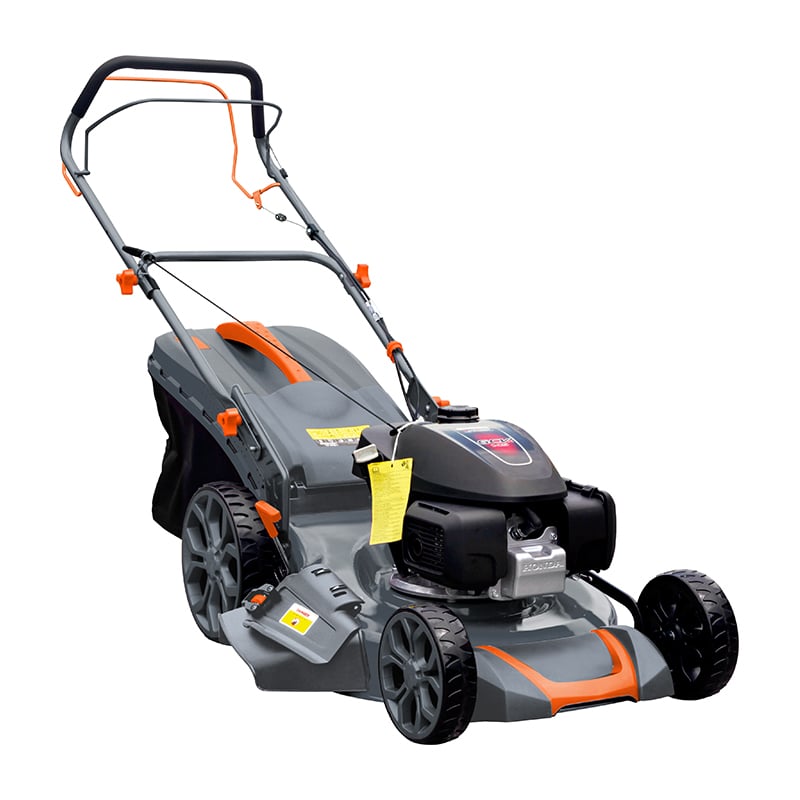
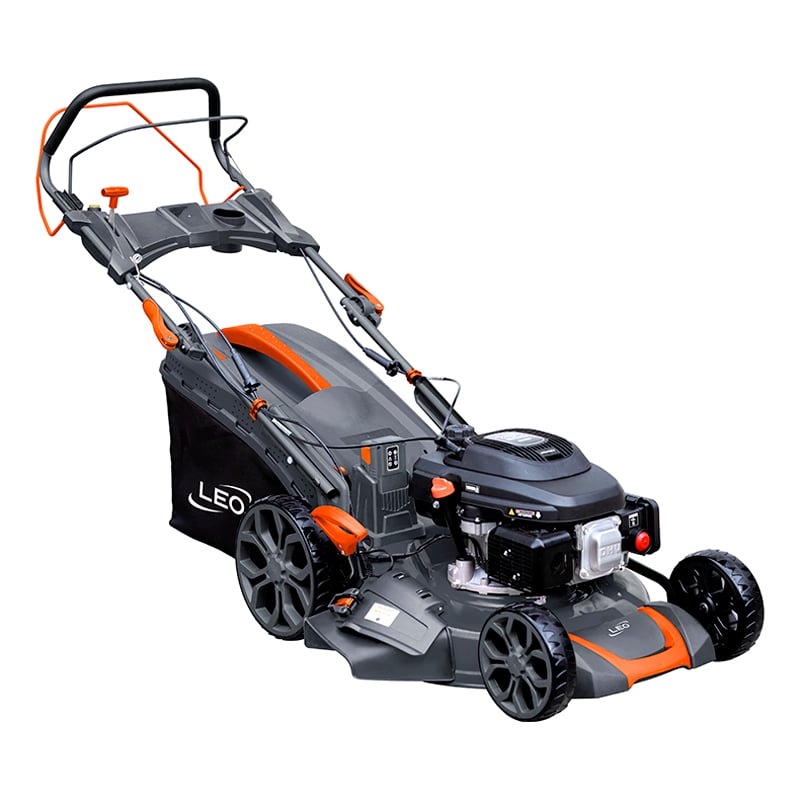
Zhejiang Leo Garden Machinery Co., Ltd. fokuserer på hageutstyr for bruk i hager, gårdsplasser og ved vedlikehold av veier, med produktkategorier som inkluderer plenklippere, sitteklippere, hakkere, kompostere, jorddyrkere og vannpumper. For produsenter og innkjøpslag er det nyttige neste spørsmålet spesifikt: Hvilken del av nåværende produksjonslinje ville få størst nytte av tydeligere arbeidsstandarder, tidligere verifikasjon eller bedre sporbarehet? Å starte der holder automatisering knyttet til produksjonsdisiplin i stedet for teknologi for teknologiens egen skyld.
 Siste nytt