
 EN
Otomasyon, Bahçe Makineleri Üretim Verimliliğini Nasıl İyileştirir?
Bir bahçe makineleri üreticisi , otomasyon yalnızca elle yapılan işin makinelere devredilmesi sorunu değildir. Ürün varyantları, mevsimsel talep, bileşen tedariki ve kalite beklentileri aynı anda değiştiğinde üretim hattını daha kolay kontrol edilebilir hâle getirmenin bir yoludur. Çim biçme makineleri, sürülebilir çim biçme makineleri, toprak işleme makineleri, öğütücüler, kompostlayıcılar ve su pompaları metal parçaları, güç sistemlerini, güvenlik bileşenlerini ve ambalaj adımlarını bir araya getirir. Atlanan bir sıkma işlemi ya da kayda geçirilmeyen bir denetim, sorunun başladığı istasyondan ünite ayrıldıktan çok sonra yeniden işlenmeye neden olabilir.
Bahçe ekipmanı büyük ölçekte tedarik edilirken alıcılar genellikle birim fiyatın ötesine bakar. Bir fabrikanın tutarlı şekilde üretim yapabilip yapamadığını, değişiklikleri yönetebilip yönetemeyeceğini, denetimleri belgeleyip belgeleyemeyeceğini ve bileşenlerden sevkiyata kadar düzenli bir akışı destekleyip destekleyemeyeceğini anlamak isterler. İyi planlanmış bir otomasyon Sistemi bahçe makineleri üreticisinin bu kontrolleri görünür hale gelmesine yardımcı olur. Pratik amaç, her görevi otomatikleştirmek değil; tekrarlayan, güvenlik açısından kritik ve veriye duyarlı görevleri otomatikleştirmek, aynı zamanda yetkin personelin karar verme, kurulum, sorun giderme ve iyileştirme gibi alanlara odaklanmasını sağlamaktır.
Bahçe Makineleri Üretim Hattında Otomasyon Ne Anlama Gelir?
Fabrika otomasyonu, malzeme tanıma, parça besleme, sabitleme, presleme, tork doğrulama, fonksiyonel test, muayene, ambalajlama ve üretim verisi toplama olmak üzere birkaç bağlantılı faaliyeti kapsayabilir. Doğru karışım, ürün ailesine bağlıdır. Örneğin, kompakt bir çim biçme makinesi tekrarlanabilir gövde ve sap montajı gerektirebilirken, sürülebilir bir makine daha karmaşık yönlendirme, elektriksel kontroller ve hattın sonunda fonksiyonel test ekleyebilir.
Yaygın varsayım, daha hızlı bir makinenin otomatik olarak daha hızlı bir fabrika yarattığı yönündedir. Gerçekte ise üretim hattı, tedarik zincirinin üst akış bölümü, iş talimatları, ürün değişim süreci ve kalite kontrolleri aynı hızda ilerleyebildiğinde yalnızca iyileşir. Eğer bir otomatik istasyon yanlış bileşen için bekliyor ya da net bir yol belirtilmeden arızalı ürünlerini ana akışa geri gönderiyorsa, darboğaz sadece konum değiştirir. Bu nedenle üretim verimliliği, ekipman seçimi öncesinde süreç haritalandırmasıyla başlar.
1. Standartlaştırılmış İş, Varyasyonu Nihai Montaj Aşamasına Ulaşmadan Önce Azaltır
Otomasyon, görevin tanımlı bir sırası ve ölçülebilir bir sonucu olduğu durumlarda en faydalıdır. Örneğin bir sabitleme istasyonunda, programlanmış bir araç, doğru işlemin amaçlanan ayar aralığında gerçekleştiğini doğrulayabilir. Bir pres geçme istasyonunda ise bir denetleyici, uygulanan kuvveti ve hareket mesafesini onaylı bir aralıkla karşılaştırabilir. Bu kontroller operatörlerin gereksinimini ortadan kaldırmaz; bunun yerine operatörlere bir ünitenin dikkat gerektirdiğini daha net bir şekilde bildirir.
Farklı modellerle çalışan bir bahçe makineleri üreticisi için standartlaştırılmış iş süreçleri, aynı zamanda daha temiz model değişimlerini de destekler. Dijital iş talimatları, barkod veya seri numarası tanımlaması ve istasyon özelindeki tarifler, üretim hattının üretilmekte olan birim için doğru sırayı sunmasını sağlar. Bu özellikle bir OEM ya da özel etiketli siparişin bir bileşeni, etiketi, ambalajı ya da konfigürasyonunu değiştirdiği durumlarda oldukça yararlıdır. üretim Hattı süreç, nöbetten nöbete farklı şekilde hatırlanmak yerine tanımlı olduğu için denetimi daha kolay hale gelir.
2. Otomatik Malzeme Taşıma, Daha Dengeli Bir Akışı Destekler
Bahçe makinelerinin montajı, büyük boyutlu şaseleri, kapakları, motorları veya elektrik motorlarını, tekerlekleri, kontrol sistemlerini, bağlantı elemanlarını ve ambalaj malzemelerini içerir. Bu parçaların elle taşınması, esnek ve düşük hacimli iş hücrelerinde uygun olmaya devam edebilir. Ancak sabit istasyonlar arasında tekrarlanan taşıma işlemleri zaman tüketebilir ve taşıma işlemlerinde çeşitlilik yaratabilir. Konveyörler, arabalar, kaldırma destekleri, yönlendirilmiş sabitleme aparatları ve basit pick-to-light sistemleri gereksiz hareketleri azaltabilir ve parçaların doğru sırayla ulaşmasını sağlayabilir.
Doğru, dolayısıyla önemli soru her hareketin otomatikleştirilip otomatikleştirilmemesi değil; bir hareketin işi tekrar tekrar kesip kesmediği, ergonomik stres mi oluşturduğu ya da işlem sırasının korunmasını zorlaştırıp zorlaştığıdır. Aşamalı bir yaklaşım genellikle en kısıtlayıcı elden geçişlerle başlar; ardından takım bekleme süresi, üretimdeki yarı mamul miktarı ve revizyon oranları üzerindeki etki ölçüldükten sonra yalnızca bu kapsam genişletilir.
3. Süreç İçinde Kalite Kontrolleri Sorunları Daha Erken Tespit Eder
Montajın sonundaki manuel muayene bir sorunu tespit edebilir, ancak varyasyonun üretim sürecine hangi aşamada girdiğini ortaya çıkarmayabilir. Bir otomasyon sistemi, bir görevin tamamlandığı anda süreç bilgilerini kaydedebilir. Görüntü tabanlı kontroller, bir bileşenin varlığını veya yönünü doğrulayabilir. Sensör tabanlı istasyonlar, bir eylemin tamamlandığını doğrulayabilir. Fonksiyonel test ekipmanları, bir ünitenin ambalaj aşamasına geçmeden önce beklenen şekilde tepki verip vermediğini kaydedebilir.
Bu, bahçe makineleri açısından önemlidir üretim çünkü kusurlar birkaç farklı adımda ortaya çıkabilir. Bir ünite hattın sonunda yapılan teste başarısız olursa, onarım ekibi, tüm üretim sürecini kapsayan genel bir arama yerine, muhtemel nedenlere ulaşmak için pratik bir geri izleme yolu gerektirir. Amacımız, sadece geçti/kaldı sonucu değil, sorunun yayılmasını engellemek ve öğrenmektedir. Gönderim öncesi muayene süreci hâlâ değerlidir; ancak daha erken aşamalardaki kontroller, geç aşama sıralama işlemlerinin miktarını azaltabilir.
4. İzlenebilirlik, Üretim Verilerini Kullanışlı Hale Getirir
İzlenebilirlik, bir makineyi veya partiyi bileşen parti numarasına, montaj istasyonlarına, süreç ayarlarına ve muayene sonuçlarına bağlar. Bağlı bir fabrika teknolojisi iş akışında seri numarası veya üretim etiketi, fiziksel ünite ile kaydı arasındaki bağlantı olabilir. Son muayene sırasında veya sevkiyattan sonra bir sorun ortaya çıkarsa kalite ekibi ilgili üretim geçmişini inceleyebilir ve sınırlı bir değerlendirme gerekip gerekmediğine karar verebilir.
Bahçe makineleri üreticisi değerlendiren alıcılar için izlenebilirlik, tedarikçinin kaliteyle ilgili kanıtlara dayalı olarak konuşabildiğinin de bir göstergesidir. Düzeltici eylemler, bileşen değişiklikleri ve muayene durumu hakkında daha net görüşmeleri destekleyebilir. Değer, verilerin kullanılmasından gelir: İstisnaları kimin incelediği, yeniden işleme nasıl belirlendiği ve tekrarlayan sinyallerin süreç değişikliklerine nasıl yol açtığı tanımlanmalıdır. Ekip tarafından harekete geçirilemeyecek kadar fazla veri toplamak yalnızca idari gürültü yaratır.
5. Satışa Hazırlık Testi, Nihai Teslimatı Korur
Satır sonu testi, üretim hattının monte edilen ürünün bir sonraki aşamaya hazır olduğunu kontrol ettiği süreçtir. Test içeriği model ve güç kaynağına göre değişir; ancak temel ilke sabittir: kabul edilmiş bir test planı kullanmak, üniteyi tanımlamak, sonucu kaydetmek ve başarısız üniteleri kontrollü bir yeniden işleme yoluna yönlendirmek. Otomasyon, bu rutinleri tekrarlanabilir hale getirebilir ve sabitler ile test tarifleri dikkatlice düzenlenirse fabrikanın birden fazla modeli yönetmesine yardımcı olabilir.
Ancak nihai test, üst akım süreç kontrolünün yerine geçmemelidir. Tekrarlayan bir montaj hatasıyla test istasyonuna ulaşan bir ünite zaten malzeme ve işçilik tüketmiştir. Daha dayanıklı yaklaşım, nihai doğrulamayı, varyasyon riskini en çok yaratan adımlarda erken dönem kontrollerle birleştirmektir.
Bir üretici otomasyonu nasıl önceliklendirmelidir?
- Mevcut süreci haritalayın. Döngü sürelerini, bekleme noktalarını, yeniden işleme döngülerini, güvenlik endişelerini ve şu anda eksik olan bilgileri kaydedin.
- Ölçülebilir bir kısıt seçin. Geniş çaplı bir teknoloji satın alımı yerine, tekrarlayan kalite kaçışı, akışta zorlanma, darboğaz istasyonu veya zayıf izlenebilirlik noktası ile başlayın.
- Kontrol planını tanımlayın. İstasyonun neyi doğrulaması gerektiğini, bir arıza durumunda nasıl hareket edeceğini, tepki vermekten kimin sorumlu olduğunu ve hangi kayıtların saklanması gerektiğini belirtin.
- Kontrollü bir pilot uygulama çalıştırın. Pilot uygulamayı, aynı ürün karışımı kullanarak önceki süreçle karşılaştırın ve operatör geri bildirimlerini üretim verileriyle birlikte değerlendirin.
- Bakım yapılabilirliği göz önünde bulundurularak ölçeklendirme yapın. Teknisyenleri eğitin, kurtarma adımlarını belgeleyin, değişim talimatlarını güncel tutun ve ekipmanın yedek parça ve servis düzenlemelerini onaylayın.
Otomasyon, yetkin insan gücü ve net sorumluluk gerektirir.
Bir fabrika teknolojisi projesi, operatörler, kalite personeli ve şefler için günlük kararları daha basit hale getirdiğinde başarıya ulaşır. İnsanlar hâlâ anormal sonuçlara nasıl yanıt vereceklerini, sabitleme sistemlerini nasıl iyileştireceklerini, süreç değişikliklerini nasıl onaylayacaklarını ve değişen sipariş karışımını nasıl dengeleyeceklerini belirler. Otomasyon, bu takımlara daha güvenilir sinyaller sağlar ve sinyallerin fark edilmesini zorlaştıran tekrarlayan bazı işleri ortadan kaldırır.
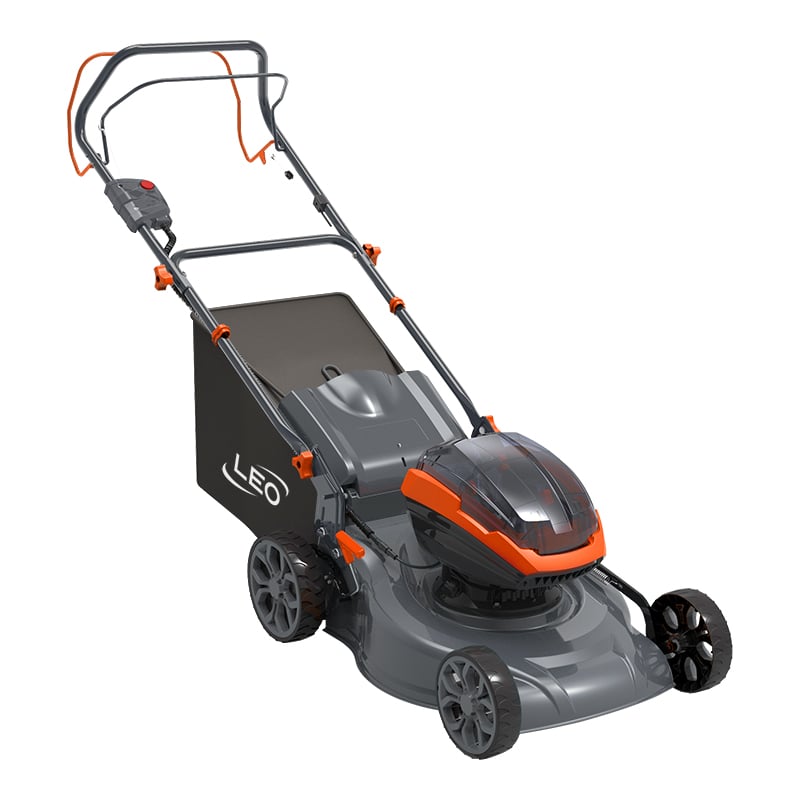
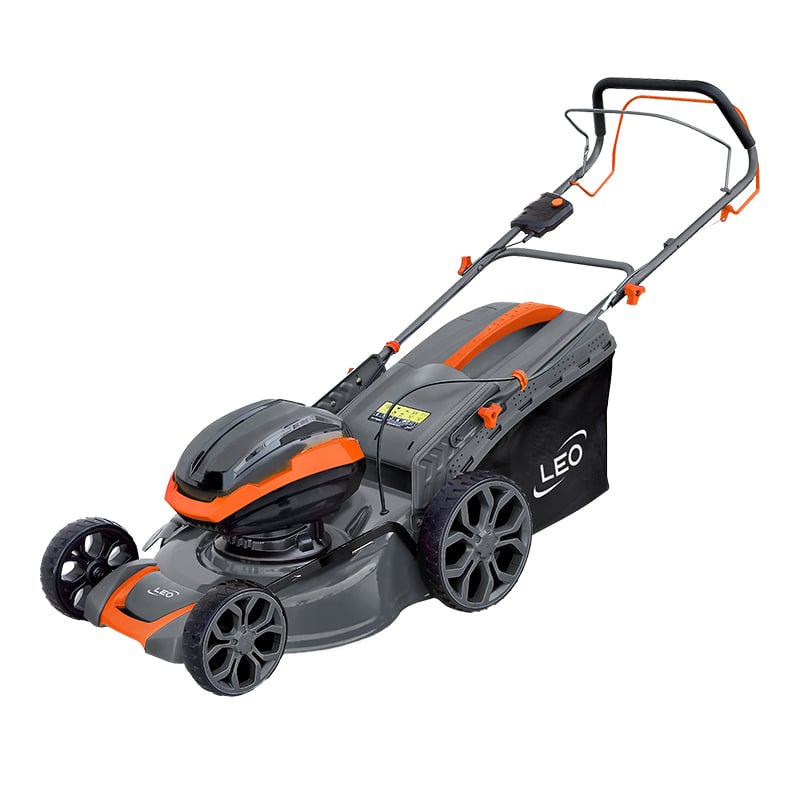
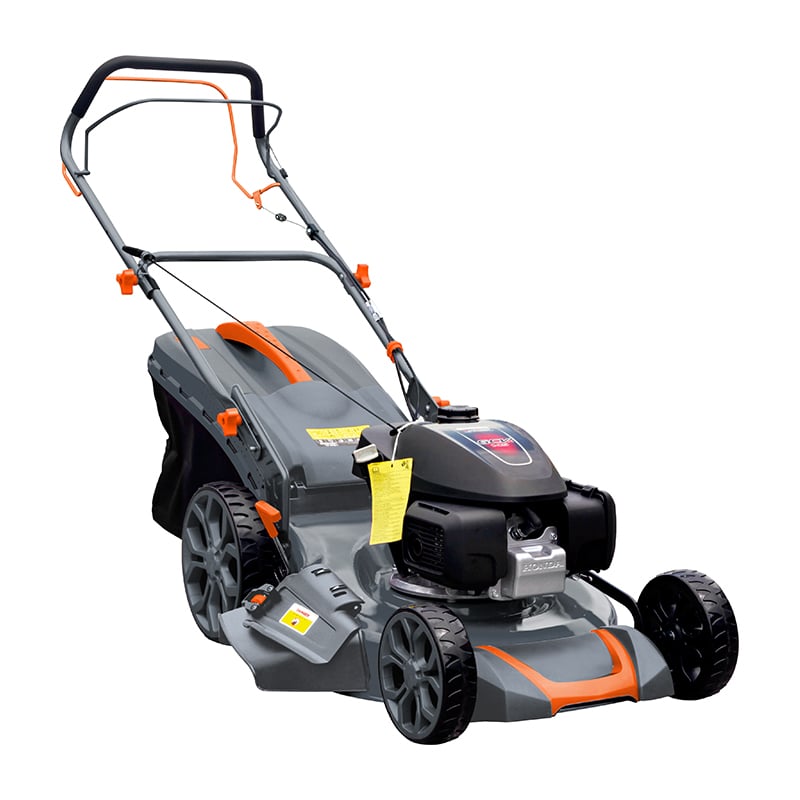
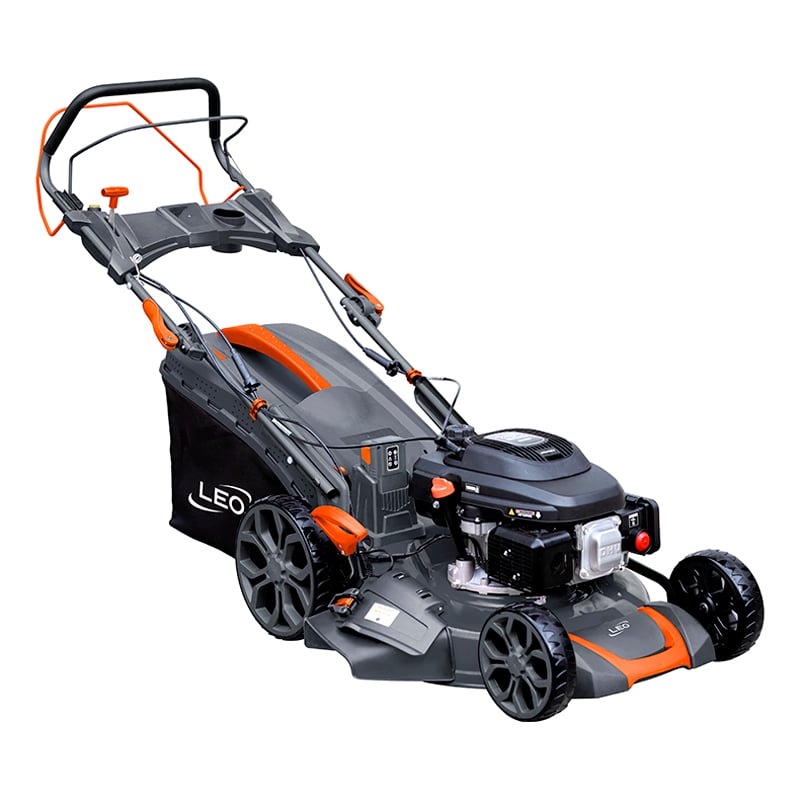
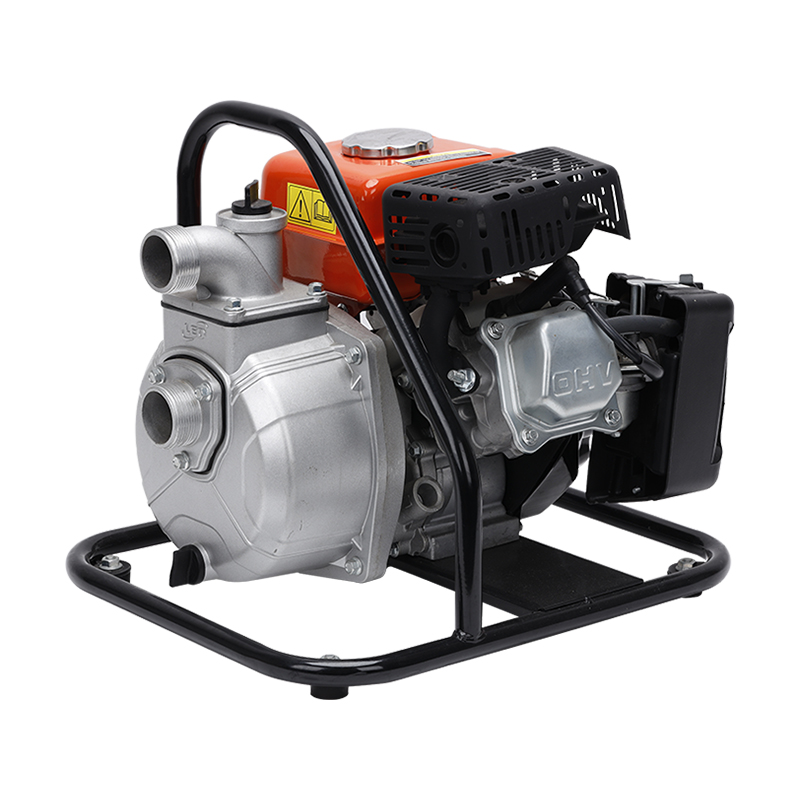
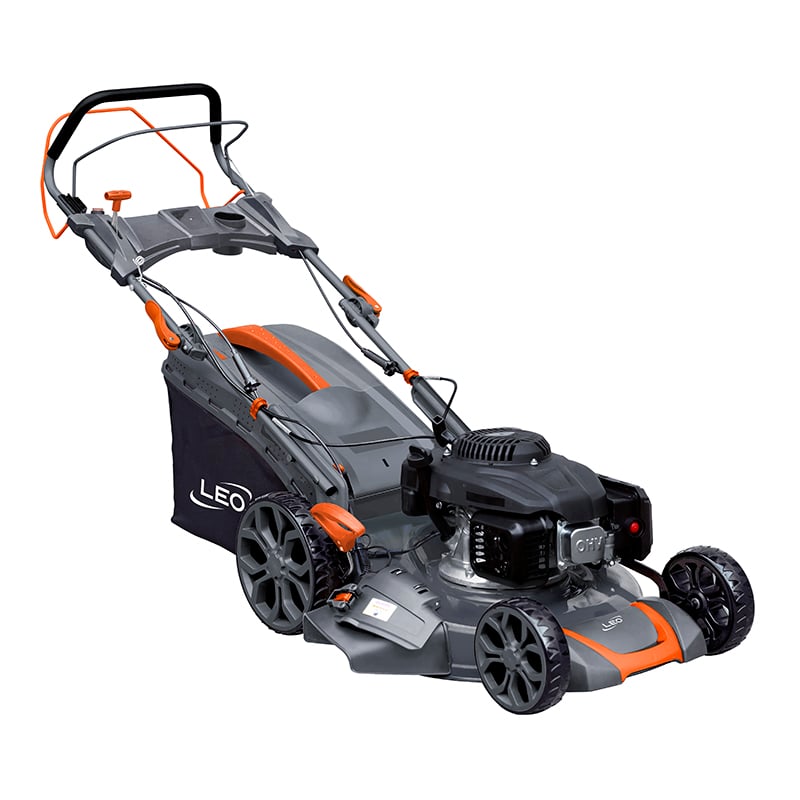
Zhejiang Leo Garden Machinery Co., Ltd., bahçe, avlu ve yol bakımı uygulamaları için bahçe makinelerine odaklanır; ürün kategorileri arasında çim biçme makineleri, sürülebilir çim biçme makineleri, öğütücüler, kompostlayıcılar, toprak işleme makineleri ve su pompaları yer alır. Hem üreticiler hem de tedarik ekipleri için yararlı bir sonraki soru çok özel olur: Mevcut üretim hattının hangi bölümü, daha net iş standartlarından, erken doğrulamadan veya daha iyi izlenebilirlikten en çok fayda sağlardı? Buradan başlamak, otomasyonu teknolojinin kendi amacı için değil, üretim disiplinine bağlı tutar.
 Son Haberler