
 EN
Kaip sodo technikos gamintojai užtikrina produkto kokybę prieš eksportuodami?
Importuotojui tikroji klausimo forma nėra tai, ar pavyzdys atvykęs atrodo priimtinas. Svarbiausia – ar serijinės gamybos partija atitiks patvirtintą konfigūraciją, dokumentus ir pakavimo reikalavimus, kai ji pasieks paskirties uostą. Kompetentinga sodo įrangos gamintojas šią pasitikėjimo jausmą sukuria pakartotina kokybės kontrolės procedūra, o ne galutinis, skubus tikrinimas. Tai ypač svarbu pievų pjovikliams, dirvos dirbtuvėms, smulkinimo įrenginiams, sėdimosioms technikoms ir vandens siurbliams, nes viena netikslumas gali sukelti garantinio remonto poreikį, paleidimo delsas ar sudėtingas diskusijas su platintojais.
Dideliais mastais perkant kaina už vienetą yra tik viena sprendimo dalis. Gamyklos gamybos disciplina, sekamumas ir eksporto dokumentų parengimo gebėjimas yra taip pat svarbūs. Žemiau pateiktoje sąraše nurodyta, ko pirkėjai turi tikėtis prieš išleidžiant sodo įrangos siuntą.
Pradėkite su aiškiu kokybės planu prieš pradedant gamybą gamykloje
Kokybės kontrolė prasideda dar prieš patenkinant detalių į surinkimo liniją. Sodo technikos gamintojas turėtų vertinti patvirtintą pavyzdį, pirkimo užsakymą, brėžinius, žymėjimo taisykles ir tikslinės rinkos reikalavimus bei iš jų parengti gamybos kokybės planą. Šiame plane nurodoma modelio versija, kritinės komponentės, tikrinimo taškai, priėmimo kriterijai ir saugomi įrašai.
Šis ankstyvas suderinimas ypač naudingas OEM darbuose. Net nedidelis pokytis – pvz., kitoks jungiklis, peilis, variklio variantas, dėžutės žymėjimas ar naudojimo instrukcija – gali pakeisti tai, ką tikrintojai turi patikrinti. Praktinis tikslas paprastas: kiekvienai skyriui reikia dirbti pagal tą pačią patvirtintą versiją. Pirkėjas gali paprašyti išankstinės gamybos patikrinimo sąrašo, kuriame būtų nurodytas galutinis produkto kodas, pakuotės dizaino redaguota versija ir reikalaujami bandymų įrašai.
Rinkuose, kur taikoma CE žymėjimas, šis žymėjimas yra gamintojo pareiškimas, kad buvo įvykdyti taikomi reikalavimai; tai nėra bendras kokybės žymuo. Atitinkamoms įrangoms techninė dokumentacija ir pristatyta konfigūracija turi būti nuolat suderintos. Todėl eksporto standartai turėtų būti vertinami planavimo etape, o ne po to, kai jau užrezervuoti konteineriai.
Tikrinkite gaunamas medžiagas ir kritinius komponentus
Pirmasis fizinis kontrolės taškas – įeinančių prekių tikrinimas. Vietoje to, kad būtų priimta, jog pirktos detalės yra vienodos, gamykla tikrina komponentus, kurie veikia saugą, funkcionalumą ar išvaizdą, palygindama juos su patvirtinta specifikacija. Priklausomai nuo įrenginio, čia gali būti įtraukti varikliai arba varikliai, akumuliatoriai, pjovimo peiliai, tvirtinimo detalės, apsauginiai gaubtai, ratukai, laidai, jungikliai, kuro sistemos dalys bei formuoti korpusai.
Naudingas kokybės kontrolės įrašas nurodo partiją, tiekėją, patikrinto kiekio dydį, patikrinimo rezultatus ir neatitinkančios medžiagos tvarkymą. Tai palengvina komponentų partijos izoliavimą, jei vėliau kyla problema. Taip pat neleidžiama netinkamiems detaliams patekti į įprastą gamyklos gamybą.
Pirkėjai neturi nustatyti kiekvienos atrankos metodikos. Tačiau jie turėtų paklausti, kurie komponentai laikomi kritiniais ir kaip gamykla atskiria priimtą, laukiančią sprendimo ir atmestą medžiagą. Aiškus atsakymas yra daug informatyvesnis nei bendras teiginys, kad tikrinamos visos detalės.
Kontroluokite surinkimo procesą, o ne tik galutinį gaminį
Tik galutinė inspekcija negali patikimai atskleisti kiekvienos surinkimo klaidos. Patikima gamyklinė gamyba naudoja procese vykdomus tikrinimus stotyse, kur klaidos labiausiai tikėtinos. Pjovikliui ar dirvos dirbtuvėms tai gali apimti saugos susijusių varžtų sukimo momentų patvirtinimą, laidų vedimą ir fiksavimą, apsauginių gaubtų montavimą, skysčių ar kuro sistemos tikrinimus, jei taikytina, bei patikrinimą, ar įmontuoti tinkami konkrečios modelio dalys.
Darbo instrukcijose operatoriams turėtų būti parodyta patvirtinta seka ir tikrinimo taškai, kuriems reikalingas pasirašymas. Vadovai tada gali reaguoti, kol nuokrypis dar ribojamas viena stotimi ar vienu gamybos partija. Inžineriniu požiūriu tai yra tai, kas sieja nuoseklumą su mastu: procesas turi padaryti teisingą surinkimą lengvesnį pakartoti nei improvizuotą.
Temptuojama sutelkti dėmesį į variklio dydį arba pagrindinę techninę charakteristiką. Eksportuojant dažnai konfigūracijos kontrolė daugiau pasako apie patikimą pristatymą pirkėjui. Jei gamykla negali parodyti, kaip užkerta kelią vienos modifikacijos detalių patekimui į kitą, pavyzdys gali neatstovauti išsiųstos partijos.
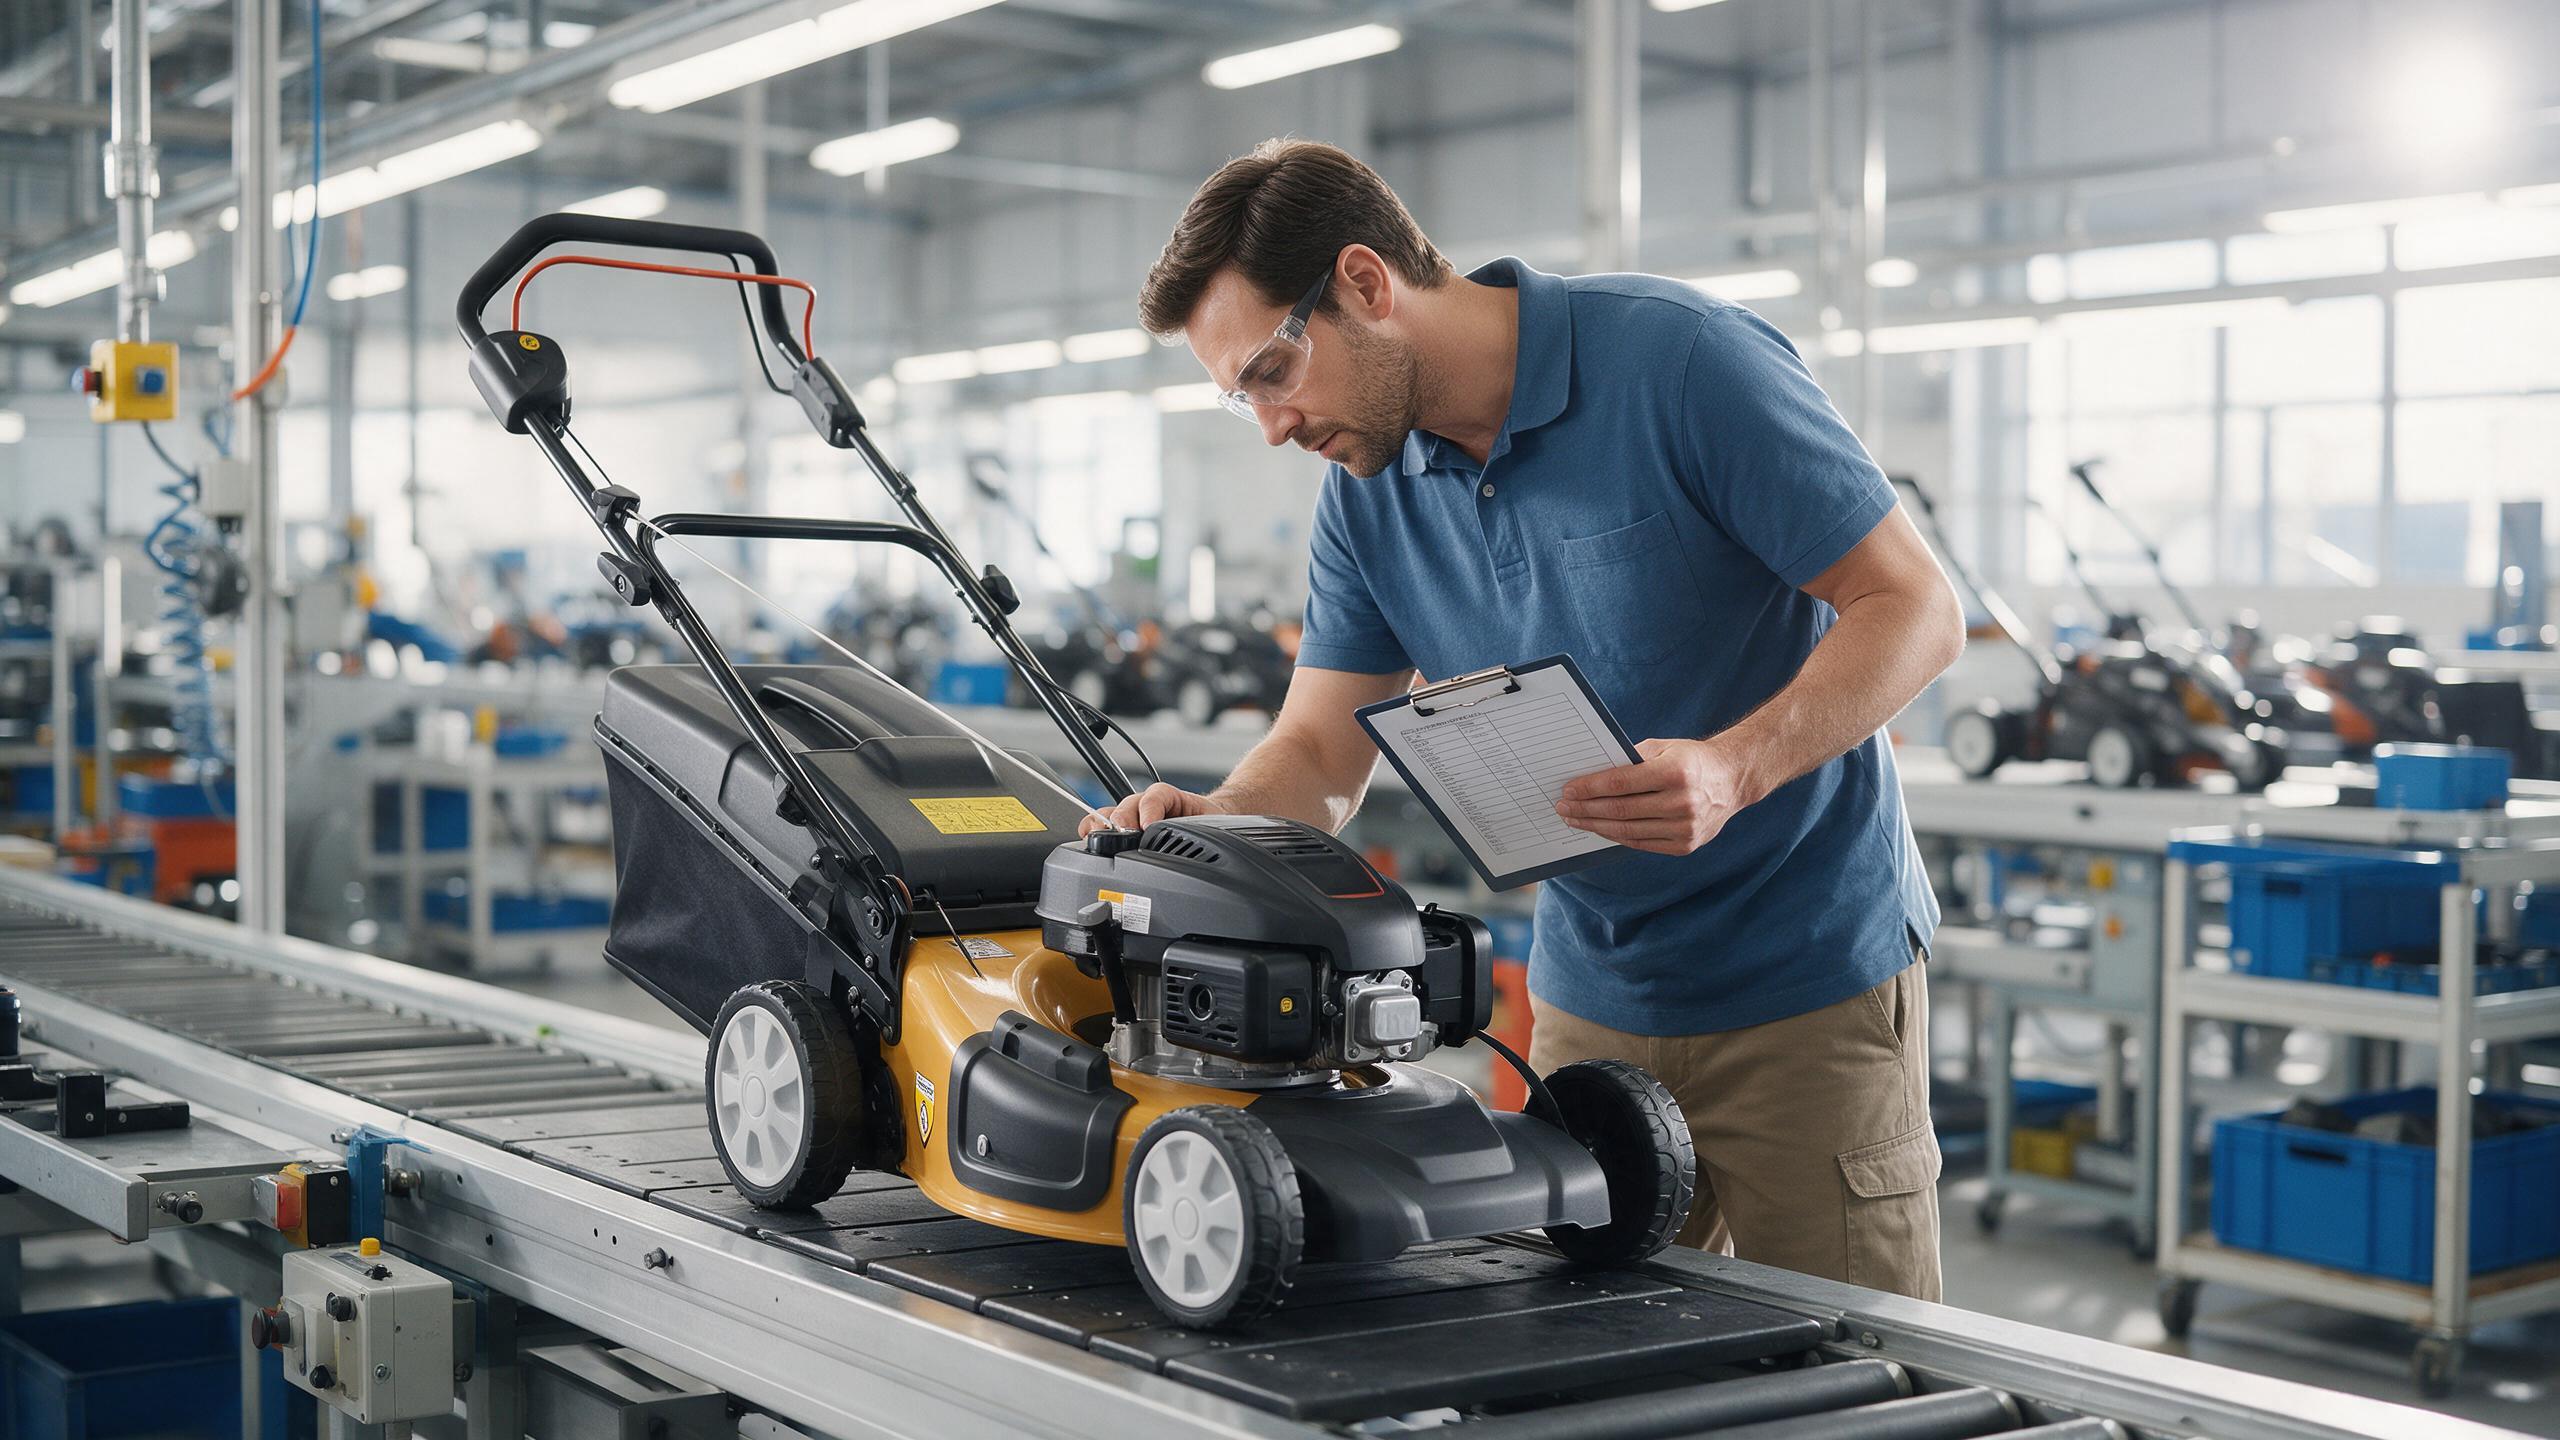
Naudokite funkcines bandymų procedūras, kurios atitinka įrenginį
Kiekvienam sodininkystės įrenginiui reikia funkcionalaus išleidimo tikrinimo, pritaikyto jo konstrukcijai. Sodininkystės įrangos gamintojas gali patikrinti paleidimą, valdymą, pjovimą ar pavara įjungimą, saugos tarpininkus, netipinį triukšmą ar virpesius, nutekėjimą ir vizualų baigimą – priklausomai nuo modelio. Esminis tikslas ne tai, kad kiekvienas vienetas būtų tikrinamas vienodai, o tai, kad būtų sukurtas dokumentuotas bandymų metodas, atitinkantis realius produkto eksploatacijos rizikos veiksnius.
Įrangai, skirtai rinkoms, kuriose taikomos taisyklės dėl lauko triukšmo, reikalavimai turi būti patvirtinti atsižvelgiant į produktų kategoriją ir paskirties šalį. Direktyva 2000/14/EB reglamentuoja aplinkos triukšmo išleidimą iš tam tikros lauko įrangos, tačiau jos taikymas ir tinkamas atitikties užtikrinimo būdas priklauso nuo konkrečios mašinos. Pirkėjai turėtų paprašyti tiekėjo nustatyti reikalavimus, taikomus užsakytai modeliui, o ne remtis bendrais teiginiais apie eksporto standartus.
Bandomųjų rezultatų sekamumas turi būti susiejamas su konkrečiu modeliu ir gamybos partija. Šis sekamumas padeda platintojui suprasti, ar pristatymo problema yra izoliuota ar potencialiai kartojama visoje partijoje. Be to, tai suteikia gamyklos darbuotojams faktinę pradinę informaciją šakninių priežasčių analizei, jei pranešama apie problemą naudojimo vietoje.
Patikrinkite partiją prieš siuntimą
Prieš eksportavimą kokybės kontrolė paprastai apima baigtų gaminių patikrinimą, remiantis sutartu atrankos planu. Inspektoriai palygina vienetus su patvirtintu užsakymu ir tikrina išvaizdą, surinkimą, veikimą, priedus, žymes, instrukcijas bei informaciją ant dėžių. Leidimo sprendimas taip pat turėtų apimti kiekio tikslumą ir tai, ar visi defektai buvo pašalinti bei pakartotinai patikrinti.
Čia OEM pirkėjas turėtų žvelgti toliau nei vien tik „praeina/nepraeina“ pareiškimas. Paprašykite ataskaitos, kurioje būtų nurodyta patikrinimo data, modelis, pateiktas kiekis, patikrintas kiekis, nustatyti trūkumai, šalinamieji veiksmai ir galutinis sprendimas. Jei buvo aptikti trūkumai, paklauskite, ar po jų šalinimo partija buvo pakartotinai peržiūrėta. Tokia kontekstinė ataskaita yra naudingesnė tiekimo planavimui nei kelių baigtų įrenginių nuotraukos.
Patikrinkite pakavimą, žymes ir eksporto dokumentus
Įrenginys gali išlaikyti veikimo patikrinimą ir vis tiek pristatyti su išvengiamąja eksporto problema. Prieš supakuojant reikia patikrinti, ar naudojama tinkama dėžutė, žymėjimai, apsauginės medžiagos, papildomųjų elementų kiekis, brūkšninis kodas ar etiketės versija bei instrukcijų kalba, skirta paskirties šaliai. Sezoninėms sodininkystės priemonėms netikslus žymėjimas ar supakavimas gali sutrikdyti platintojo paleidimą, net jei pats gaminys veikia tinkamai.
Dokumentų valdymas turi būti dalis siuntimo leidimo proceso. Priklausomai nuo paskirties vietos ir produkto, pirkėjas gali reikalauti instrukcijų, deklaracijų, bandymų įrašų, pakuotės sąrašų, sąskaitų faktūrų duomenų bei kitų atitikties dokumentų. Gamintojas turi patikrinti, ar dokumentų nuorodos atitinka gamybos versiją ir etiketes dėžutėse. Tai praktiškas būdas užtikrinti, kad eksporto standartai būtų susieti su fiziniais gaminiais.
Klausimai, kuriuos pirkėjai turėtų užduoti prieš patvirtindami užsakymą
- Koks yra patvirtintas gamybos versijos etalonas: pavyzdys, brėžinys, medžiagų sąrašas ar techninės specifikacijos dokumentas?
- Kurie įeinantys komponentai laikomi kritiniais ir kaip identifikuojami partijos?
- Kokie procese vykdomi patikrinimai registruojami gamykloje gaminant produktą?
- Kokie funkcionalūs bandymai taikomi šiai modeliui ir kas laikoma nepasiekusiu rezultatu?
- Kaip gamykla kontroliuoja perdaromąją gamybą ir pakartotinę patikrą prieš išsiuntimą?
- Kokie paskirties šalies eksporto standartai ir dokumentai yra aktualūs užsakytoje konfigūracijoje?
- Ar tiekėjas gali pateikti kokybės kontrolės ataskaitą prieš išsiuntimą, susietą su užsakymu ir gamybos partija?
Kokybė – tai pridėtinės vertės sistema, o ne paskutinės minutės reikalavimas
Stipriausi tiekėjai kokybę daro matomą savo procese: patvirtinti techniniai reikalavimai, įeinančių komponentų patikrinimai, kontroliuojama surinkimo procedūra, atitinkami funkcionalūs bandymai, partijų patikrinimai ir dokumentų tikrinimas – visi šie veiksmai lemia vieną sprendimą dėl siuntimo. Sodo įrankių gamintojas, kuris aiškiai paaiškina šią grandinę, importuotojams suteikia praktiškesnę pagrindą tiekėjų kvalifikavimui ir OEM planavimui.
Pirkėjams kitas žingsnis – šiuos klausimus paversti užsakymo patikrinimo sąrašu. Prieš pradedant gamybą, reikalaukite įrodymų, dar kartą juos peržiūrėkite prieš siuntimą ir įsitikinkite, kad sutartieji kokybės kontrolės įrašai atitinka tą patį produkto variantą, kuris bus tiekiamas jūsų rinkoje.
 ŠILTA NAUJIENA